E-mail: admin@yeeshine-tech.com Tél : +86-13712868936

- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-21 origine:Propulsé


Le moulage par injection plastique est-il vraiment parfait ? Bien qu’il reste la référence incontestée en matière de production de masse, des défauts critiques existent sous la surface. Ignorer ces inconvénients inhérents entraîne souvent des budgets explosés. De plus, les lancements de produits retardés frustrent régulièrement même les équipes d’ingénierie les plus expérimentées.
Dans ce guide complet, nous décortiquerons les principaux inconvénients de ce mode de fabrication. Plus précisément, nous explorerons les contraintes physiques rigides, les obstacles financiers et les solutions de contournement stratégiques nécessaires pour éviter les risques de production courants dans les usines.
L’évaluation des processus de fabrication révèle rapidement une énorme barrière à l’entrée. Vous avez besoin d’un capital important rien que pour actionner l’interrupteur de la machine. Imaginez une équipe de quincaillerie finalisant un composant automobile phare, pour ensuite payer une facture massive simplement pour couper l"acier. C’est la dure réalité de cette méthode de fabrication spécifique.
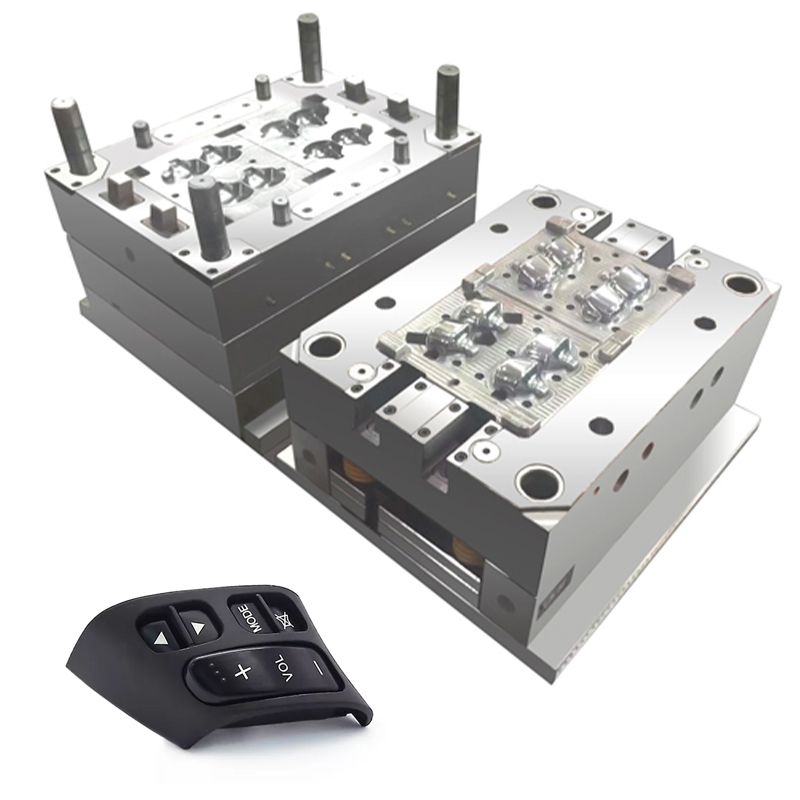
La création d"un moule n"est pas simplement une tâche d"usinage. Il s"agit d"une discipline d"ingénierie hautement spécialisée. Les moules sont généralement sculptés dans des matériaux de haute qualité tels que l"acier trempé, en particulier H13, P20 ou S136, ou l"aluminium de qualité aérospatiale. L"acier trempé est absolument nécessaire pour résister aux immenses forces de serrage et aux contraintes thermiques liées à l"injection de polymère fondu à haute pression sur des centaines de milliers de cycles.
L'usinage de ces métaux denses nécessite un équipement de précision. Les outilleurs utilisent des centres d'usinage CNC avancés et l'usinage par électroérosion pour sculpter des cavités complexes. Ces machines doivent respecter des tolérances aussi strictes que ±0,01 mm. De plus, les moules doivent intégrer des canaux de refroidissement internes complexes, des systèmes de broches d'éjection et des mécanismes de porte. La combinaison de matières premières de première qualité, de machines spécialisées et de centaines d’heures de travail d’ingénierie qualifié entraîne un coût d’outillage énorme . Cette dépense peut aller de quelques milliers de dollars pour un simple bloc prototype à bien plus de six chiffres pour un outil en acier à plusieurs cavités et à haute production.
Un autre inconvénient financier majeur est le manque de flexibilité du matériel une fois fabriqué. Si la conception d"un produit change après la découpe du métal, la modification de l"outil devient un cauchemar technique.
Dans la terminologie de l"outillage, les changements sont classés comme étant sans danger pour l"acier ou sans danger pour l"acier. Un changement de sécurité de l"acier consiste à retirer le métal du moule. Cela ajoute par conséquent du plastique à la pièce finale, ce qui rend le processus relativement simple. En revanche, un changement sans acier nécessite de réajouter du métal dans la cavité pour réduire la taille de la pièce en plastique. Cette procédure implique des micro-soudures complexes ou l"insertion de nouveaux blocs d"acier. De telles modifications compromettent l"intégrité thermique du moule et entraînent des dépenses importantes. Dans de nombreux cas impliquant des révisions majeures de la conception, le moule existant doit être entièrement mis au rebut.
Les équipes produit fonctionnent souvent selon des calendriers de mise sur le marché agressifs. Par conséquent, le temps nécessaire pour passer d’un fichier numérique à un produit physique produit en série constitue une limitation majeure.
Vous ne pouvez pas simplement télécharger un modèle 3D sur une machine et commencer immédiatement la production. L’outillage étant très coûteux et difficile à modifier, la conception du produit doit d’abord être validée de manière exhaustive. Les ingénieurs passent généralement des semaines à prototyper la pièce à l’aide de l’impression 3D industrielle ou de l’usinage CNC. Ces prototypes sont soumis à des tests fonctionnels et de chute rigoureux pour garantir que la géométrie est impeccable. Ce n’est qu’une fois la conception complètement verrouillée et signée que la phase de fabrication proprement dite peut commencer.
Le réel du moule délai de livraison est une séquence notoirement longue et en plusieurs étapes. La conception de la disposition du moule, la programmation des parcours d'outils, l'ébauche, le traitement thermique de l'acier, la finition de l'usinage, le polissage et l'assemblage final durent généralement de 4 à 12 semaines.
Une fois assemblé, l’outil entre dans la phase de test. Le fabricant tirera une première série de pièces, connues sous le nom d’échantillons T1 dans l’industrie. En réalité, ces échantillons sont rarement parfaits du premier coup. Les inspecteurs du contrôle qualité les mesurent méticuleusement par rapport aux spécifications CAO d"origine à l"aide de machines à mesurer tridimensionnelles. Si des inexactitudes dimensionnelles ou des défauts visuels sont détectés, le moule doit être mis hors ligne, démonté et affiné. Ce cycle itératif d’échantillons T1, T2 et T3 peut facilement ajouter plusieurs semaines supplémentaires au calendrier avant que l’outil ne soit officiellement approuvé pour la production de masse.
La viabilité financière de ce mode de fabrication est strictement liée au volume de production. Pour les entreprises cherchant à produire de petits lots de produits localisés, ce processus s’avère très inefficace.
Le modèle financier du moulage par injection se compose de coûts fixes exceptionnellement élevés pour le moule lui-même et de coûts variables très faibles pour les granulés de résine plastique et le temps de cycle de la machine. Pour rendre le procédé économique, l"investissement initial doit être amorti sur un nombre massif de pièces.
Si une entreprise dépense 20 000 $ pour un moule et ne produit que 500 pièces, l’outillage à lui seul ajoute 40 $ à chaque unité individuelle. Cela rend le projet commercialement non viable pour la plupart des biens de consommation. Cependant, si ce même moule produit 200 000 pièces, la charge d’outillage tombe à seulement 0,10 $ par pièce.
| Volume de production | Coût fixe de l’outillage Coût | matériau/machine par pièce | Coût amorti total par pièce |
|---|---|---|---|
| 500 unités | 20 000 $ | 0,50 $ | 40,50 $ |
| 5 000 unités | 20 000 $ | 0,50 $ | 4,50 $ |
| 50 000 unités | 20 000 $ | 0,50 $ | 0,90 $ |
| 200 000 unités | 20 000 $ | 0,50 $ | 0,60 $ |
*Les données reflètent un modèle théorique démontrant des économies d"échelle.
En raison de cette forte dépendance au volume, les ingénieurs doivent rechercher des méthodes alternatives pour les tirages à faible volume, généralement inférieurs à 1 000 unités. La fabrication additive industrielle et l’usinage CNC ne nécessitent aucun frais d’outillage initial. Cela les rend beaucoup plus économiques pour les petits lots. Le moulage d"uréthane à l"aide de moules en silicone est une autre alternative viable pour combler le fossé entre le prototypage et la production de masse, offrant des coûts d"installation inférieurs mais avec des coûts de main-d"œuvre manuelle par pièce plus élevés.
Pour les ingénieurs produits et les concepteurs industriels, les paramètres géométriques rigides requis pour ce processus peuvent être une source importante de frustration. Contrairement à l’impression 3D, où des formes organiques complexes peuvent être imprimées sans trop se soucier de la physique, l’injection de polymère fondu dans une cavité en acier exige le strict respect de la dynamique des fluides et de la thermodynamique.
L’une des contraintes les plus impitoyables est l’exigence d’une géométrie cohérente. Lorsque du plastique fondu pénètre dans une cavité en acier, il commence à refroidir et à rétrécir dès la milliseconde où il touche le métal. Si un concepteur CAO inclut des sections épaisses et volumineuses à côté de murs fins comme du papier, la physique prend le dessus. Les zones minces gèlent instantanément, tandis que les poches denses continuent de se refroidir et de se contracter vers l"intérieur.
Cette différence dans les vitesses de refroidissement provoque un retrait volumétrique inégal. À mesure que les sections épaisses se contractent longtemps après le durcissement des sections minces, des contraintes internes massives s'accumulent. Ce phénomène physique entraîne de graves défauts esthétiques et structurels, notamment des marques d'enfoncement et de graves déformations. Les concepteurs sont constamment obligés de compromettre leur vision esthétique idéale, en utilisant des techniques telles que le carottage des zones épaisses et l'ajout de nervures structurelles pour surmonter ces limitations du moulage par injection..
Pour garantir qu"une pièce puisse être éjectée avec succès d"un moule métallique rigide sans être détruite, les concepteurs doivent intégrer des angles de dépouille. Un angle de dépouille est une légère conicité, généralement de 1 à 2 degrés, appliquée aux parois verticales de la pièce, parallèlement à la direction d"ouverture du moule. Sans tirage suffisant, la pièce en plastique se contractera étroitement contre le noyau du moule en refroidissant. Cela amène les broches d"éjection à percer le plastique pendant la phase d"éjection.
De plus, la conception de pièces avec des contre-dépouilles ajoute une complexité considérable. Des fonctionnalités telles que des clips ou des capuchons filetés empêchent la pièce de s"éjecter directement. Les contre-dépouilles nécessitent que le moule soit doté de mécanismes internes mobiles complexes, tels que des cames à action latérale ou des poussoirs, qui glissent avant l"éjection. Chaque pièce mobile supplémentaire dans un moule augmente considérablement la taille, la complexité et le coût de l"outillage, tout en augmentant simultanément le risque de défaillance mécanique dans l"atelier.
Même avec un fichier CAO parfaitement conçu et un moule métallique méticuleusement conçu, le processus d"injection lui-même est très sensible aux variables environnementales et mécaniques. Entrez dans n’importe quelle usine et vous vous rendrez compte que de légers écarts dans la température du fût, la pression hydraulique ou le temps de refroidissement peuvent instantanément ruiner un cycle de production.
L"interaction entre la dynamique des polymères fondus et la thermodynamique peut produire plusieurs défauts documentés. Il est essentiel de maintenir un contrôle qualité strict pour minimiser ces problèmes coûteux.
| Nom du défaut | Caractéristiques visuelles | Cause mécanique principale |
|---|---|---|
| Éclair | Excès de plastique fin comme du papier dépassant de la ligne de joint de la pièce. | Pression d"injection excessive ou force de serrage inadéquate permettant au plastique de s"infiltrer entre les moitiés du moule. |
| Petit coup | Pièces incomplètes où le plastique n"a pas rempli complètement la cavité du moule. | Pression d"injection insuffisante, température de fusion basse ou air emprisonné limitant le débit. |
| Marques de puits | Petits cratères ou dépressions sur des surfaces planes. | Pression de maintien inadéquate ou sections épaisses localisées refroidissant et rétrécissant trop lentement. |
| Lignes de soudure | Lignes visibles où deux flux distincts de plastique fondu se rencontrent et se lient. | Les fronts de fusion refroidissent trop avant de fusionner correctement, empêchant ainsi une forte liaison moléculaire. |
Tenter d’atténuer les coûts élevés en s’associant à des installations utilisant des machines obsolètes ou mal entretenues se retourne souvent contre eux de façon spectaculaire. Le moulage de précision nécessite un contrôle précis et en boucle fermée de la température du canon, de la vitesse d"injection et de la pression dans la cavité. Les machines plus anciennes et moins chères souffrent souvent de fuites hydrauliques et d’une mauvaise régulation thermique. Lorsque les machines ne peuvent pas maintenir une fenêtre de traitement stable, cela entraîne des variations dimensionnelles entre les lots. Cela se traduit finalement par un coût de production réel beaucoup plus élevé en raison des matériaux mis au rebut et des retards d’expédition.
Bien qu"il existe des milliers de polymères techniques, les propriétés physiques de ces matériaux présentent des limites inhérentes et des défis environnementaux au cours du cycle de vie de fabrication.
Les plastiques utilisés dans ce processus sont globalement divisés en deux catégories : les thermoplastiques et les plastiques thermodurcissables. Les thermoplastiques, tels que l"ABS, le polycarbonate et le polypropylène, peuvent être fondus, moulés, refroidis puis refondus.
Les thermodurcissables, comme les résines époxy ou phénoliques, subissent une réaction chimique de réticulation permanente lorsqu"ils sont chauffés. Un inconvénient majeur du moulage thermodurci est qu’une fois le matériau durci, il ne peut plus être refondu. Toutes les pièces défectueuses, les systèmes de canaux ou les bavures excessives générées lors d"un cycle de production de thermodurcissables deviennent des déchets permanents et non recyclables.
Même en utilisant des thermoplastiques hautement recyclables, les phases de configuration et d’étalonnage génèrent des déchets considérables. Lorsqu"une machine passe d"une couleur à une autre, ou d"une matière à une autre, le fût doit être purgé. Ce processus de purge extrude une grande quantité de déchets plastiques mélangés qui ne peuvent souvent pas être recyclés en raison d’une contamination croisée des matériaux. De plus, les mélanges de polymères complexes contenant des fibres de verre ou des retardateurs de flamme chimiques sont notoirement difficiles à recycler. Cela représente une limitation environnementale importante pour les entreprises qui s’efforcent de produire sans déchet.
Les changements récents dans l’industrie mettent en évidence une tension croissante entre la production traditionnelle à l’étranger et le besoin urgent de résilience de la chaîne d’approvisionnement. Les équipes d’approvisionnement sont souvent frustrées par les contraintes de production rigides. Les retards d"expédition prolongés aggravent souvent les calendriers d"installation déjà longs.
Par conséquent, une tendance notable vers la fabrication hybride est apparue. Les équipes d’ingénierie intelligentes exploitent désormais la fabrication additive industrielle pour valider instantanément les itérations. Ils ne s’engagent dans un outillage en acier coûteux que lorsque la géométrie est mathématiquement parfaite. Cette approche agile répond directement à la rigidité historique, permettant aux marques d"atténuer les risques financiers tout en maintenant une évolutivité à haut volume.
Malgré ces formidables enjeux physiques et financiers, le moulage par injection reste le champion incontesté de la production de masse. La clé du succès ne réside pas dans l’évitement complet du processus, mais dans l’atténuation stratégique de ses risques grâce à une prospective technique et à des partenariats stratégiques dans la chaîne d’approvisionnement.
Le moyen le plus efficace de contrôler les coûts et de prévenir les défauts consiste à effectuer une analyse rigoureuse de la conception pour la fabricabilité. Avant la découpe d"un acier, les ingénieurs utilisent un logiciel spécialisé de simulation de flux de moule pour prédire exactement le comportement du plastique fondu à l"intérieur de la cavité. Une analyse complète vérifie l’épaisseur uniforme des parois, identifie les marques d’enfoncement potentielles et optimise l’emplacement des portes. En identifiant et en résolvant ces problèmes dans le domaine numérique, les équipes produit évitent les coûts désastreux liés à la modification ultérieure du métal physique.
Naviguer dans les complexités des investissements en outillage, des délais de livraison et des règles de conception strictes nécessite une expertise approfondie. Tenter de gérer ce processus avec des fournisseurs non vérifiés et les moins-disants conduit souvent à des pannes de communication et à des outils de qualité inférieure.
Au lieu de vagues promesses, recherchez un partenaire de fabrication capable de répondre à des exigences complexes de qualité automobile ou médicale. Votre fournisseur doit utiliser des centres d'usinage CNC avancés pour garantir la longévité des moules et atteindre des tolérances dimensionnelles aussi strictes que ± 0,01 mm. Ils doivent offrir un feedback transparent avant de couper du métal. En s'associant à des spécialistes qui excellent dans la production de pièces en plastique sur mesure , les équipes produit peuvent réussir à compenser les inconvénients traditionnels de l'industrie. Cela garantit le lancement des projets à temps, dans des tolérances strictes et dans les limites du budget.
Bien que le paysage manufacturier propose de nombreuses méthodes de production, il est essentiel de comprendre les limites inhérentes à chacune pour prendre des décisions éclairées. Les inconvénients du moulage par injection plastique – à savoir les coûts d’outillage initiaux exorbitants, les délais de livraison prolongés, les règles de conception géométrique strictes et la dépendance absolue à une production en grand volume pour atteindre la rentabilité – sont indéniables. Il s’agit d’un processus impitoyable dans lequel les premières erreurs d’ingénierie se traduisent directement par de lourdes sanctions financières.
Cependant, ces inconvénients ne diminuent pas son statut de méthode la plus efficace et la plus rentable pour mettre à l’échelle des produits physiques à l’échelle mondiale. En reconnaissant ces contraintes dès le début du cycle de vie du développement du produit, en appliquant des principes d"ingénierie rigoureux et en s"alignant sur un partenaire de fabrication compétent, les équipes peuvent surmonter ces obstacles avec succès. Le verdict final est clair : pour réussir dans la fabrication de gros volumes, il faut respecter les limites physiques du processus et concevoir intelligemment en fonction de celles-ci dès le premier jour.
Prêt à augmenter votre production sans les pièges courants ? Que vous ayez besoin de composants automobiles de haute précision ou de biens de consommation robustes, Yeeshine Tech fournit des solutions d"outillage et de moulage expertes adaptées à vos besoins d"ingénierie spécifiques. Découvrez dès aujourd’hui nos services complets pour transformer vos conceptions complexes en réalités physiques impeccables.
Il est très complexe et coûteux financièrement de modifier un moule une fois l"acier découpé. Dans l"industrie de l"outillage, il existe un concept connu sous le nom de modifications sécuritaires de l"acier. Cela signifie qu"il est relativement facile de retirer le métal du moule, ce qui ajoute du plastique à la pièce finale, rendant ainsi un élément plus grand ou une paroi plus épaisse. Cependant, si vous devez réduire la taille d"un élément en plastique, le fabricant doit rajouter du métal dans la cavité du moule. Cela nécessite souvent un micro-soudage complexe, qui peut compromettre l"intégrité structurelle du moule, ou peut nécessiter l"usinage d"un tout nouvel outil, doublant ainsi votre investissement initial.
Le délai dépend fortement de la complexité de la pièce et du type de métal utilisé. Pour les géométries simples sans contre-dépouilles, un prototype d"outil en aluminium peut être réalisé en 2 à 4 semaines. Cependant, pour les moules complexes en acier trempé à plusieurs cavités conçus pour une production en grand volume, le délai de livraison varie généralement de 6 à 12 semaines. Ce délai comprend la conception d"outils 3D, l"usinage CNC, le traitement EDM, le polissage manuel et la production d"échantillons T1 initiaux pour approbation du client.
La meilleure option dépend entièrement de votre volume de production et de vos besoins spécifiques en matériaux. La fabrication additive est largement supérieure pour le prototypage rapide et la production à faible volume, généralement inférieur à 500 unités, car elle élimine complètement les coûts d"outillage initiaux. Vous ne payez que la matière première et le temps machine. Cependant, les pièces imprimées en 3D ont généralement une intégrité structurelle plus faible en raison des limitations d’adhérence des couches. Une fois que la production dépasse 1 000 unités, le moulage par injection devient exponentiellement plus rentable par pièce, offre des finitions de surface bien supérieures et offre de véritables propriétés mécaniques isotropes.
Le maintien d’une épaisseur de paroi uniforme est l’une des contraintes de conception les plus critiques en raison de la physique de la thermodynamique. Le plastique fondu rétrécit en refroidissant. Les sections épaisses retiennent la chaleur beaucoup plus longtemps que les sections minces. Si une pièce a des épaisseurs variables, les zones minces se solidifieront tandis que les zones épaisses continueront de refroidir et de rétrécir. Ce retrait différentiel tire le matériau vers l"intérieur, créant des contraintes internes qui se manifestent par des marques d"enfoncement visibles sur la surface ou provoquent une déformation importante de la pièce entière hors de ses tolérances dimensionnelles prévues.
Techniquement, une machine peut produire une seule pièce une fois le moule installé. Cependant, le processus de configuration, qui implique l"installation d"un outil en acier lourd, le chauffage du canon et la purge de la vieille résine, prend beaucoup de temps et de travail. En raison de ces coûts d’installation fixes, l’exécution de petits lots est financièrement peu pratique. La plupart des fabricants réputés exigent une quantité minimale de commande d"au moins 1 000 à 5 000 unités pour garantir que le prix par pièce reste économiquement viable pour le client.
Le gauchissement est principalement causé par des vitesses de refroidissement inégales sur toute la géométrie de la pièce. Lorsque le plastique est injecté dans le moule, il doit refroidir uniformément pour conserver sa forme prévue. Si une conception présente des changements drastiques dans l"épaisseur des parois, ou si les canaux de refroidissement internes du moule sont mal conçus, certaines sections du plastique refroidiront et rétréciront plus rapidement que d"autres. Ce retrait différentiel crée une contrainte interne massive, provoquant une torsion ou une courbure de la pièce lorsqu"elle est éjectée de la machine.


