E-mail: admin@yeeshine-tech.com Tél : +86-13712868936

- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-20 origine:Propulsé


Choisir le mauvais métal peut complètement faire dérailler un projet de fabrication. Cela entraîne souvent des coûts exorbitants, une usure excessive des outils et des délais de production retardés. La réalité dans les usines est qu’il n’existe tout simplement pas de matériau universel pour chaque application. Votre choix idéal repose sur un équilibre délicat entre des contraintes budgétaires strictes et des propriétés physiques obligatoires. Dans ce guide d"ingénierie, nous approfondissons la sélection des matériaux. Nous explorerons les meilleures options pour votre prochain cycle de production afin de garantir des performances optimales, une intégrité structurelle et une rentabilité à long terme.
Les changements récents dans l’industrie manufacturière mondiale influencent fortement la manière dont les ingénieurs abordent aujourd’hui la sélection des matériaux. La croissance explosive du marché des véhicules électriques et les infrastructures modernes d’énergies renouvelables entraînent une augmentation massive de la demande de cuivre à haute conductivité et d’alliages d’aluminium légers avancés. Simultanément, la poussée incessante en faveur de la miniaturisation dans l’électronique grand public nécessite des métaux capables de résister aux processus de micro-estampage sans compromettre l’intégrité structurelle. Comprendre ces macro-tendances aide les équipes d"approvisionnement à pérenniser leurs chaînes d"approvisionnement tout en sélectionnant les alliages les plus appropriés pour les projets en cours.
Dans la fabrication industrielle, l’emboutissage des métaux est un processus de formage à froid. Elle utilise des matrices spécialisées et des presses à estamper robustes pour transformer des tôles plates en formes tridimensionnelles spécifiques. Cette méthode de fabrication rapide et rentable englobe en fait plusieurs techniques distinctes fonctionnant simultanément ou séquentiellement. Le découpage consiste à découper la forme brute initiale à partir d’une bobine continue. Le poinçonnage crée des trous et des fentes précis, tandis que le pliage déforme le métal le long d"un axe droit. La frappe applique une immense pression localisée pour imprimer de fins détails de surface. Le bridage crée un pli le long d’une ligne courbe pour augmenter la rigidité structurelle. Étant donné que l’ensemble de l’opération se déroule à température ambiante, le processus repose sur la force mécanique plutôt que sur la chaleur pour manipuler la structure granulaire du matériau.
Les propriétés physiques d’un métal choisi dictent directement le succès ou l’échec du cycle de fabrication. Le choix des matériaux affecte tout, du tonnage requis de la presse à la durée de vie opérationnelle des matrices d"emboutissage. Si un ingénieur spécifie un alliage très fragile pour un projet d"emboutissage profond, le matériau risque de se fracturer ou de se déchirer pendant la production. Le choix d"un métal trop mou peut entraîner une défaillance prématurée des pièces sous contrainte mécanique sur le terrain.
Les matériaux se comportent très différemment sous des pressions extrêmes. Les métaux à haute résistance présentent un retour élastique important, c"est-à-dire la tendance d"un métal à reprendre sa forme initiale après pliage. Cela nécessite des compensations de matrice hautement spécialisées et des calculs de jeu précis. La sélection du mauvais métal entraîne des taux de défauts plus élevés, une usure catastrophique des outils et une fonctionnalité compromise du produit.
Avant d"évaluer des alliages spécifiques, les ingénieurs et les responsables des achats doivent analyser rigoureusement les exigences opérationnelles du composant final. L"évaluation des facteurs suivants garantit à la fois l"intégrité structurelle et la rentabilité de la chaîne de production.
La formabilité fait référence à la capacité d"un métal à subir une déformation plastique. Il doit y parvenir sans se fissurer, se déchirer ou se froisser. La ductilité indique dans quelle mesure le métal peut être étiré et est généralement mesurée par son pourcentage d"allongement. Une ductilité élevée est absolument requise pour les géométries complexes, les opérations d’emboutissage profond et les courbures prononcées. Les métaux à faible formabilité nécessitent des rayons de courbure beaucoup plus grands et peuvent provoquer une usure abrasive importante des matrices d"emboutissage.
La résistance à la traction mesure la quantité maximale de contrainte qu"un matériau peut supporter lorsqu"il est étiré avant de se briser de manière catastrophique. La dureté indique la résistance à la déformation de la surface et aux rayures. Des métaux à haute résistance sont nécessaires pour les supports porteurs, les composants structurels et les châssis automobiles. L"emboutissage de métaux plus durs nécessite des presses à fort tonnage et des matériaux d"outillage robustes comme le carbure de tungstène pour éviter une dégradation rapide des matrices.
L"exposition environnementale dicte la nécessité d"une résistance à la corrosion. Les pièces exposées à l’humidité, aux produits chimiques industriels corrosifs ou à une salinité élevée nécessitent des matériaux qui résistent naturellement à l’oxydation. Certains métaux forment une couche d’oxyde protectrice naturelle. D"autres nécessitent des traitements de surface secondaires tels que la galvanisation, l"anodisation ou le revêtement en poudre pour survivre dans des environnements difficiles.
Pour les composants utilisés dans les télécommunications, la distribution d’énergie et l’électronique grand public, la conductivité thermique et électrique est primordiale. Les métaux sont évalués sur la base de la norme internationale sur le cuivre recuit. Une conductivité élevée garantit une transmission de puissance efficace et une dissipation rapide de la chaleur. Cette propriété est essentielle pour les dissipateurs thermiques, les grilles de connexion et les borniers.
La sélection des matériaux est toujours un exercice d’équilibre entre les coûts des matières premières et la fabricabilité. Un alliage haut de gamme de qualité aérospatiale peut offrir des propriétés exceptionnelles, mais son coût prohibitif peut le rendre non viable pour les biens de consommation en grande quantité. Les coûts cachés doivent également être pris en compte dans le coût total par pièce. Il s"agit notamment de l"usure rapide des outils provoquée par l"emboutissage d"acier à haute résistance ou de la nécessité de traitements thermiques secondaires.
| Catégorie de métal | Formabilité | Résistance à la traction | Résistance à la corrosion | Conductivité électrique | Coût de base |
|---|---|---|---|---|---|
| Aluminium | Excellent | Bas à moyen | Haut | Bien | Modéré |
| Acier inoxydable | Modéré | Très haut | Très haut | Faible | Haut |
| Cuivre | Excellent | Faible | Haut | Excellent | Très haut |
| Laiton | Très bien | Moyen | Bien | Bien | Haut |
| Acier au carbone | Bien | Haut | Faible nécessite un placage | Faible | Faible |
L"aluminium est très prisé dans la fabrication moderne en raison de son rapport résistance/poids exceptionnel. D’une densité environ un tiers de celle de l’acier, il réduit considérablement le poids global des ensembles mécaniques. La poussée mondiale en faveur des véhicules électriques et les normes plus strictes en matière d’économie de carburant ont contraint le secteur automobile à poursuivre de manière agressive des stratégies d’allègement. Ce changement a entraîné une augmentation de la demande de composants en aluminium. L"aluminium génère naturellement un film d"oxyde microscopique lors de l"exposition à l"air pour offrir une résistance inhérente à la rouille. En atelier, l’aluminium est très malléable. Il nécessite moins de force de pression et induit une usure minimale sur les matrices d"estampage coûteuses.
En raison de ses propriétés uniques, l’emboutissage de l’aluminium est largement utilisé dans les industries où la réduction du poids est essentielle. Le secteur automobile utilise de l'aluminium estampé pour les panneaux de carrosserie, les boucliers thermiques et les composants du châssis afin d'améliorer le rendement énergétique et l'autonomie de la batterie. Dans l’aérospatiale, il est utilisé pour les supports intérieurs et les nervures structurelles. L'électronique grand public s'appuie sur l'aluminium pour les boîtiers d'ordinateurs portables, les dissipateurs de chaleur et les luminaires LED. Les qualités d'estampage courantes incluent le 5052 pour une excellente flexion et le 6061 pour une résistance plus élevée.
L"acier inoxydable est un alliage robuste à base de fer contenant un minimum de 10,5 pour cent de chrome. Cette teneur spécifique en chrome réagit avec l"oxygène pour former une couche passive auto-cicatrisante qui empêche la rouille et la dégradation, même dans des environnements extrêmes. L"acier inoxydable présente une formidable résistance à la traction et une remarquable résistance à la température. Il est connu pour son écrouissage en usine. À mesure que le métal se déforme plastiquement au cours du processus d’emboutissage, sa structure moléculaire devient progressivement plus dure. Ce phénomène peut mettre à rude épreuve l"équipement d"estampage standard et provoquer un grippage du poinçon.
La nature robuste de l’emboutissage de l’acier inoxydable le rend indispensable pour les environnements exigeants. L'industrie médicale en dépend largement pour les instruments chirurgicaux, les dispositifs implantables et les plateaux de stérilisation. Dans les cuisines commerciales, l'acier inoxydable estampé est la norme pour les boîtiers d'appareils électroménagers et les contenants alimentaires. Les industries marines et de transformation chimique l'utilisent pour la quincaillerie, les vannes et les composants de pompes à usage intensif. Les qualités les plus fréquemment estampillées sont 304 pour usage général et 316 pour qualité marine contenant du molybdène pour une résistance accrue aux chlorures.
Dans la fabrication industrielle, le cuivre est universellement reconnu pour sa conductivité électrique et thermique inégalée. Contrairement aux alliages structurels prioritaires principalement pour l’intégrité portante, le cuivre est spécifiquement sélectionné lorsqu’un transfert d’énergie efficace est la fonction critique du composant estampé. La structure atomique fondamentale du cuivre permet une résistance minimale au flux électronique. Cela en fait un matériau indispensable dans les secteurs de l’électricité, des télécommunications et de l’automobile.
Le cuivre est un métal non ferreux hautement ductile et malléable présentant une structure cristalline cubique à faces centrées. Cela fournit d"excellentes propriétés de travail à froid. Il peut subir d’importantes déformations plastiques sans se fracturer. Il s"agit d"une caractéristique idéale pour les opérations d"emboutissage progressif complexes qui impliquent un emboutissage profond ou un monnayage complexe. Du point de vue de la fabrication, la douceur du cuivre nécessite une attention particulière en matière d"outillage. Par exemple, la production d’outils de presse en cuivre automobiles de précision nécessite de gérer des tolérances strictes allant jusqu’à plus ou moins 0,01 mm. Bien que le cuivre provoque une usure minime sur les matrices d"estampage, il est sujet à une usure adhésive où des particules microscopiques adhèrent à la surface de la matrice. Cela nécessite des lubrifiants d’estampage de haute qualité et des surfaces d’outils hautement polies.
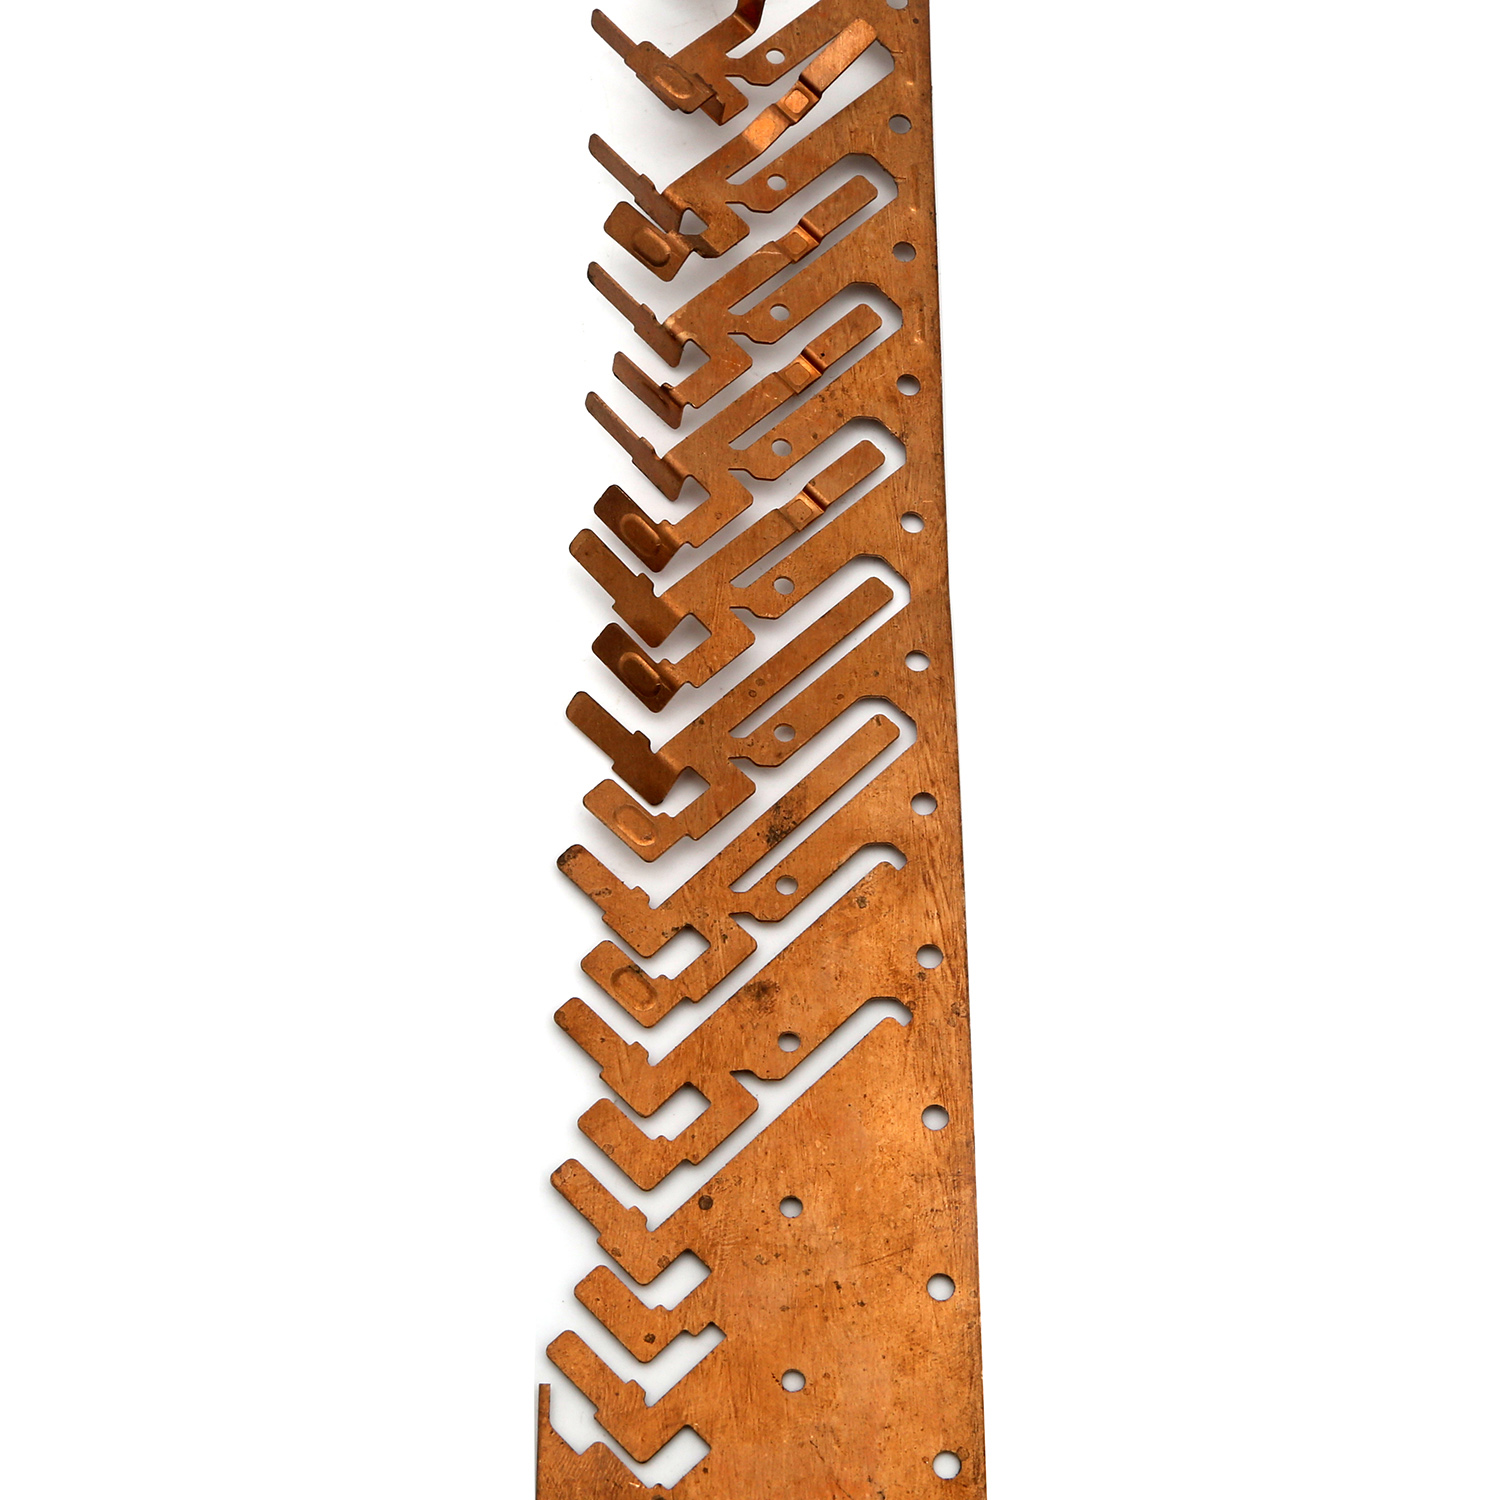
En raison de ses propriétés spécialisées, l'emboutissage du cuivre est principalement utilisé dans la production de contacts électriques, de grilles de connexion, de barres omnibus, d'échangeurs de chaleur et de connecteurs de bornes. Dans le secteur des énergies renouvelables, les composants en cuivre estampé sont essentiels au fonctionnement efficace des onduleurs solaires, des systèmes de gestion de batteries et des générateurs éoliens.
Le laiton est un alliage très polyvalent composé principalement de cuivre et de zinc. En faisant varier précisément la teneur en zinc, les métallurgistes peuvent créer des qualités de laiton dotées de propriétés mécaniques distinctes. Cela comble efficacement le fossé entre la conductivité élevée du cuivre pur et la résistance structurelle requise pour les composants mécaniques. Dans le domaine du formage des métaux, le laiton est systématiquement privilégié pour sa combinaison unique de maniabilité, de résistance à la corrosion et de frottement de surface remarquablement faible.
L"ajout de zinc améliore considérablement la résistance à la traction et la dureté du matériau par rapport au cuivre pur tout en conservant d"excellentes capacités de formage à froid. Le laiton en cartouche contenant 70 pour cent de cuivre et 30 pour cent de zinc est la qualité la plus couramment utilisée dans l"estampage en raison de son équilibre optimal entre résistance et ductilité. Il est particulièrement adapté aux applications d"emboutissage profond où le métal doit être étiré pour obtenir des formes cylindriques profondes sans se déchirer. Le laiton est anti-étincelles et non magnétique. Il s"agit de caractéristiques de sécurité critiques dans des environnements explosifs ou des assemblages électromagnétiques très sensibles.
L'estampage du laiton est largement utilisé dans la fabrication de connecteurs électriques, de raccords de plomberie, de composants de vannes spécialisés, de matériel architectural et de capteurs automobiles. Ses propriétés de faible friction en font également le matériau de choix pour les engrenages estampés, les roulements mécaniques et les mécanismes de verrouillage complexes où la lubrification liquide n'est pas pratique.
Alors que les applications légères dépendent largement de l"aluminium et que les exigences de durabilité extrême sont satisfaites grâce à l"acier inoxydable, le paysage de la fabrication industrielle nécessite un large éventail de matériaux. Ces métaux alternatifs répondent à diverses exigences mécaniques, environnementales et économiques.
L"acier au carbone reste le matériau le plus largement utilisé dans l"emboutissage des métaux à l"échelle mondiale en raison de sa rentabilité inégalée et de ses propriétés mécaniques polyvalentes. L"acier doux à faible teneur en carbone présente une faible teneur en carbone, ce qui le rend très ductile et facile à former. Il s"agit de la norme pour les panneaux de carrosserie automobile, les boîtiers d"appareils électroménagers et les composants structurels généraux. L"acier à haute teneur en carbone offre une dureté et une résistance à l"usure exceptionnelles. L"emboutissage de l"acier à haute teneur en carbone nécessite un outillage robuste en carbure de tungstène et des presses à fort tonnage. Il est strictement utilisé pour les ressorts, les lames de coupe et les pièces industrielles à forte usure.
Lorsque l’acier au carbone nécessite une résistance accrue à la corrosion sans le coût élevé des alliages inoxydables, l’acier galvanisé est la norme de l’industrie. Le revêtement de zinc appliqué sur le substrat en acier assure une protection galvanique. L’emboutissage de l’acier galvanisé présente des défis uniques dans les usines. L"écaillage et le grippage du zinc sur les surfaces des matrices sont des problèmes courants. Cela nécessite des revêtements de matrice spécialisés et des intervalles de maintenance fréquents pour éviter les défauts de surface sur les pièces estampées.
Pour les environnements extrêmes où les métaux standards échouent, des alliages spéciaux sont déployés. Le titane présente un rapport résistance/poids extraordinaire et une résistance exceptionnelle à la corrosion chimique. L"emboutissage du titane présente d"importants défis techniques, notamment un retour élastique élevé et une usure importante des outils. Cela nécessite des matrices chauffées ou des techniques de formage spécialisées. Il est réservé aux composants aérospatiaux, aux applications militaires et aux implants médicaux avancés. Les alliages de nickel tels que l"Inconel sont utilisés pour les composants exposés à une chaleur extrême, notamment les pièces de moteurs à réaction et les équipements de traitement chimique.
La sélection des spécifications optimales des matériaux n’est que la phase préliminaire du développement du produit. La réalisation physique de votre composant repose entièrement sur les capacités, les équipements et les protocoles de contrôle qualité de votre partenaire fabricant. Un processus d"estampage sous-optimal peut compromettre même les matériaux de la plus haute qualité en raison d"un amincissement excessif, de microfractures ou d"imprécisions dimensionnelles.
L"emboutissage industriel des métaux englobe l"emboutissage progressif, l"emboutissage par transfert et l"emboutissage profond. Votre partenaire doit posséder un parc de presses diversifié. Cela devrait aller des presses mécaniques à grande vitesse pour une production rapide aux presses hydrauliques et servo-presses qui offrent un contrôle précis de la vitesse du vérin et de la course de formage. La technologie servo est particulièrement critique lorsque l"on travaille avec des alliages à haute résistance ou des géométries complexes qui nécessitent un flux de matière prudent pour éviter les déchirures. La longévité et la précision d"une pièce emboutie sont dictées par la qualité de la matrice. Recherchez un partenaire doté de solides capacités internes de conception d’outils et de matrices. Les fabricants qui utilisent des logiciels avancés et une analyse par éléments finis peuvent simuler numériquement le processus d’emboutissage. Ils prédisent le comportement du matériau et compensent le retour élastique avant même que la matrice physique ne soit usinée.
Dans le secteur de la fabrication interentreprises, la validation empirique n"est pas négociable. Assurez-vous que le fabricant opère selon des systèmes de gestion de la qualité reconnus tels que ISO 9001 ou IATF 16949. Un partenaire fiable utilise une approche progressive, commençant souvent par un outillage souple ou des prototypes découpés au laser pour valider la géométrie. Une fois la conception éprouvée, ils lancent un cadre de validation rigoureux garantissant que le processus de fabrication est stable, reproductible et capable de produire de manière cohérente des pièces répondant à toutes les spécifications techniques dans des conditions de production réelles.
La sélection du bon métal nécessite une évaluation technique minutieuse. Les propriétés physiques du matériau choisi dictent directement l’usure des outils, la vitesse de production globale et la durée de vie du produit final. Les ingénieurs doivent constamment équilibrer la résistance à la traction requise et la résistance à l"environnement avec des budgets de projet stricts. Le partenariat avec un fabricant expérimenté garantit des résultats de production optimaux. Ils fournissent des informations essentielles sur la conception pour la fabricabilité et l’optimisation de la durée de vie des outils. Évaluez toujours les besoins spécifiques de votre application avant de finaliser les spécifications des matériaux. Une sélection appropriée est la garantie ultime contre une défaillance prématurée des pièces.
Si vous êtes prêt à faire passer votre conception du prototype à la production en grand volume, il est crucial de trouver une installation dotée de l'expertise technique appropriée. Explorez la gamme complète de capacités d'estampage de précision, de solutions d'outillage personnalisées et d'options avancées de manutention des matériaux chez YeShine Technology pour garantir que votre prochain projet de fabrication soit un succès complet.
D"un point de vue purement mécanique, l"aluminium dans des conditions de trempe O et l"acier doux à faible teneur en carbone sont largement considérés comme les métaux les plus adaptés aux opérations d"emboutissage. Leur ductilité élevée inhérente et leur structure de grain favorable leur permettent de subir une déformation plastique importante sans se fracturer. Cette formabilité élevée se traduit directement par une friction réduite et des exigences de force moindres pendant la course de la presse. Il minimise ensuite l’usure des matrices d’emboutissage. L"outillage utilisé pour ces métaux plus mous conserve sa précision dimensionnelle pour des séries de production beaucoup plus longues par rapport à l"outillage utilisé pour les alliages à haute résistance.
Oui, dans la grande majorité des applications industrielles, l’aluminium représente une solution plus rentable que l’acier inoxydable. Cet avantage en termes de coût est double. Le coût des matières premières par livre d’aluminium est généralement inférieur à celui de l’acier inoxydable, qui contient des éléments d’alliage coûteux comme le chrome et le nickel. Les coûts de fabrication sont également inférieurs. L"aluminium nécessite beaucoup moins de tonnage de presse pour être formé, consomme moins d"énergie et provoque beaucoup moins d"usure abrasive sur les matrices d"emboutissage. Les déchets d"aluminium sont hautement recyclables et conservent une valeur importante, ce qui peut compenser les coûts initiaux des matières premières lors d"emboutissages à grand volume.
L"emboutissage de métaux trempés tels que l"acier à haute teneur en carbone, l"acier inoxydable martensitique ou les alliages spécialisés pour l"aérospatiale est tout à fait réalisable. Cependant, cela nécessite une infrastructure de fabrication hautement spécialisée. Les métaux trempés présentent des limites d’élasticité élevées et un retour élastique important. Pour y parvenir, la matrice doit être conçue avec des angles de courbure excessifs spécifiques pour tenir compte de la tendance naturelle du matériau à revenir à son état plat d"origine. Les matrices en acier à outils standard se dégraderont rapidement sous de telles contraintes. Les fabricants doivent utiliser des matériaux de matrice de qualité supérieure, comme le carbure de tungstène, recouverts de couches avancées réduisant la friction, pour résister aux pressions extrêmes impliquées.
Le maintien de finitions de surface impeccables sur des métaux hautement malléables nécessite des contrôles de processus stricts. Les fabricants utilisent une combinaison de surfaces de matrices hautement polies et microfinies et de lubrifiants d"estampage spécialisés non réactifs pour minimiser la friction. Dans les applications nécessitant des finitions esthétiques impeccables, les bobines de métal brut sont souvent laminées avec un film polymère protecteur avant d’entrer dans la presse. Ce film agit comme une barrière sacrificielle lors des étapes de découpage et de pliage. Il absorbe les contraintes mécaniques et empêche le contact direct métal sur métal. Il est simplement décollé après l"assemblage final, laissant la surface intacte.
L’emboutissage des métaux peut s’adapter à une gamme remarquablement large d’épaisseurs de matériaux. Le micro-estampage de précision pour l’électronique peut utiliser des feuilles aussi fines que 0,05 mm. Les biens automobiles et de consommation standard reposent généralement sur des tôles allant de 0,5 mm à 3,0 mm. L"emboutissage industriel robuste peut traiter des plaques d"acier jusqu"à 12 mm d"épaisseur ou plus. L"épaisseur maximale estampable dépend entièrement de la capacité de tonnage de la presse et de la résistance au cisaillement du métal spécifique formé.
L"état fait référence à la dureté et à la résistance d"un métal, généralement obtenues par travail à froid ou traitement thermique. Cela modifie radicalement le comportement du matériau sous la presse. Un métal mou entièrement recuit s"étire et se plie facilement sans se fissurer, ce qui le rend parfait pour l"emboutissage profond. Un métal trempé offre une excellente rigidité structurelle mais est fragile et sujet à la fracture s"il est plié à des angles vifs. Les ingénieurs doivent soigneusement adapter l’état du métal à la gravité de l’opération de formage pour éviter toute défaillance des pièces pendant la production.


