E-mail: admin@yeeshine-tech.com Tél : +86-13712868936

- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-24 origine:Propulsé


Les ingénieurs, les concepteurs et les développeurs de produits regardent souvent un fichier CAO terminé et se retrouvent à un carrefour critique. Quelle méthode de fabrication permettra d’introduire ce concept numérique dans le monde physique ? Les deux processus reposent sur une automatisation contrôlée par ordinateur et des plans numériques. Cela amène beaucoup à se demander si ces technologies aboutissent au même résultat final.
La réponse courte est absolument non. Ils partagent des origines numériques mais représentent des opposés exacts dans la fabrication de pièces modernes. Choisir la mauvaise méthode peut facilement ruiner les budgets du projet. Cela peut retarder les délais et entraîner une défaillance catastrophique des pièces lors des tests sur le terrain. En termes pratiques, un processus construit un composant à partir de zéro. L"autre le sculpte avec violence mais précision dans un bloc solide de métal ou de plastique.
Pour vraiment comprendre pourquoi ces deux technologies dictent des résultats de projet différents, vous devez examiner la manière dont elles manipulent les matières premières. La méthode de formation de la géométrie finale change tout dans le comportement physique de la pièce.
Qu’est-ce que la fabrication additive ?
Ce processus crée des objets entièrement à partir de zéro. La machine lit un fichier numérique et dépose du matériel. Il s'agit généralement d'un filament thermoplastique fondu, d'une résine photopolymère liquide ou d'une poudre métallique frittée. Chaque passe se lie à celle située en dessous jusqu'à ce que la forme tridimensionnelle complète émerge. C’est un processus de pure addition. Vous construisez des géométries complexes en plaçant les matériaux strictement là où la conception l'exige.
Qu’est-ce que la fabrication soustractive ?
À l’opposé, la fabrication soustractive commence avec un bloc de matière première solide et uniforme. Nous appelons cela un flan ou une pièce à usiner dans l'atelier. Les outils de coupe commandés par ordinateur éliminent systématiquement les excédents de matière. Imaginez un sculpteur classique sculptant une statue à partir d’un seul bloc de marbre. La machine supprime tout ce qui ne fait pas partie de la conception technique finale. Le résultat est une pièce très durable conservant la structure granulaire originale de la matière première.
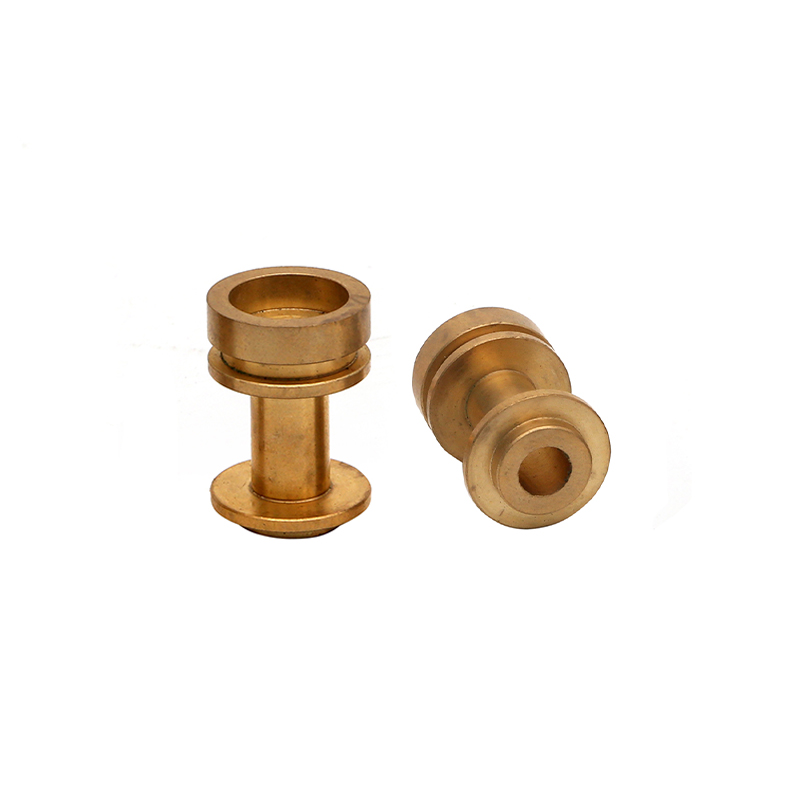
Entrez dans n’importe quel atelier d’usinage moderne. Vous entendrez immédiatement le bourdonnement des broches et le bruit du métal coupant au carbure. Cet écosystème est hautement automatisé, incroyablement rigide et conçu pour la précision. Même si les machines spécifiques varient selon les fraiseuses et les tours, le flux de travail de base reste cohérent.
Tout d’abord, un ingénieur dessine un modèle 3D à l’aide d’un logiciel de CAO professionnel. Ils définissent chaque exigence de courbe, de trou taraudé et de finition de surface. Ensuite, le modèle numérique est transféré dans le logiciel de FAO. Ici, les programmeurs calculent les itinéraires de coupe optimaux et les traduisent en G-code. Ce langage de programmation dicte le régime exact de la broche, les vitesses d"avance et les mouvements coordonnés.
La configuration physique vient ensuite. Un machiniste qualifié sécurise le bloc de matière première dans un dispositif de serrage robuste. Une rigidité absolue est obligatoire pour éviter les bavardages. Les outils de coupe nécessaires sont ensuite chargés dans le changeur d"outils automatique. Enfin, la machine exécute le G-code. Il fait tourner les couteaux à des vitesses fulgurantes pour cisailler le matériau avec une précision microscopique.
Au-delà de la découpe standard à trois axes, les équipements industriels ont considérablement évolué. Aujourd’hui, l’usinage 5 axes représente le summum de cette technologie. L'outil de coupe et la pièce à usiner s'articulent simultanément sur cinq axes différents. Ce mouvement dynamique permet à la fraise d'atteindre des contre-dépouilles profondes et des angles complexes. Un technicien n’a jamais besoin de desserrer et de repositionner manuellement la billette lourde. Cela augmente considérablement les capacités géométriques tout en conservant un alignement parfait.
Tout en s"appuyant également sur l"automatisation, l"exécution comble ici le fossé entre la conception numérique et la réalité physique grâce à une méthodologie complètement différente. Il nécessite des machines moins lourdes et se concentre sur le dépôt de matériaux.
Le fichier CAO initial est traité via un logiciel de découpage spécialisé. Ce programme décompose mathématiquement le modèle 3D en centaines de couches transversales plates en 2D. L"imprimante lit ces couches planaires et commence la construction physique. Selon la machine, vous pourriez sentir une odeur de plastique PLA fondre ou regarder un laser durcir une cuve de résine liquide.
Plusieurs technologies standards dominent cet espace. La modélisation par dépôt fondu extrude le filament fondu à travers une buse chauffée. La stéréolithographie utilise un laser ultraviolet pour durcir la résine liquide. Le frittage sélectif au laser utilise un laser haute puissance pour fusionner des microparticules de poudre de polymère en une masse solide. La popularité massive de l’impression 3D vient de sa faible barrière à l’entrée. Les ingénieurs peuvent itérer rapidement les conceptions sans programmer de trajectoires d'outils complexes ni concevoir de gabarits de serrage personnalisés.
Lorsque l’on prend une décision technique, il est essentiel de dépasser le battage médiatique initial. Vous devez vous concentrer sur des données empiriques. Les deux technologies ont des paramètres opérationnels distincts et des cas d’utilisation idéaux. Examinons les chiffres concrets.
| Fonctionnalité | Usinage soustractif | Fabrication additive |
|---|---|---|
| Intégrité des matériaux | Isotrope. Résistance uniforme dans toutes les directions. | Anisotrope. Plus faible le long des lignes de couche de l"axe Z. |
| Tolérances standards | Extrêmement serré. Généralement ±0,01 mm à ±0,05 mm. | Modéré. Généralement ±0,1 mm à ±0,2 mm. |
| Finition de surface | Lissez dès la sortie de la machine. Peut atteindre Ra 0,8 facilement. | Marches d"escalier visibles. Nécessite un post-traitement lourd. |
| Volume de production idéal | Des prototypes fonctionnels à la production en série à grande échelle. | Unités individuelles et modèles visuels à faible volume. |
Le comportement du matériau sous contrainte dépend de la façon dont il s’est formé. Les pièces usinées proviennent de billettes pleines forgées ou extrudées. La structure interne des grains restant ininterrompue, la pièce finale présente des propriétés isotropes. Il présente une résistance à la traction et une durabilité uniformes dans toutes les directions. De plus, les équipements soustractifs traitent sans effort une vaste gamme de matériaux de qualité industrielle. Cela comprend l"aluminium 7075 de qualité aérospatiale, l"acier inoxydable 316, le titane et les plastiques hautes performances comme le PEEK.
A l’inverse, les pièces additives sont construites en couches. Cela crée des propriétés anisotropes. La liaison entre les couches imprimées le long de l’axe Z est intrinsèquement plus faible que celle du matériau continu dans un seul plan horizontal. Sous de fortes contraintes mécaniques, une pièce fabriquée de manière additive est beaucoup plus susceptible de se délaminer ou de se fracturer.
Pour des secteurs tels que l’aérospatiale, la fabrication de dispositifs médicaux et l’ingénierie automobile, la précision dimensionnelle n’est pas négociable. La fabrication soustractive est ici la gagnante incontestée. Une fraiseuse industrielle à 5 axes bien calibrée peut maintenir des tolérances dimensionnelles aussi strictes que ±0,01 mm. Les outils de coupe laissent une finition de surface remarquablement lisse, atteignant souvent un Ra 0,8 ou mieux directement depuis le banc de la machine.
Les méthodes additives peinent à atteindre ce niveau de précision microscopique. La dilatation thermique, le retrait plastique lors du refroidissement et l"épaisseur physique des couches extrudées limitent les tolérances. Les pièces additives comportent presque toujours des lignes de couches visibles en forme d"escalier. Pour obtenir un aspect professionnel, il faut un ponçage manuel intensif ou un lissage à la vapeur chimique.
Si l’on examine les changements récents dans le secteur manufacturier mondial, le discours s’éloigne complètement d’une bataille où le vainqueur rafle tout. L’analyse actuelle du marché révèle une demande croissante d’écosystèmes d’usines intégrés et intelligents. La conversation ne porte plus sur quelle technologie est la meilleure. Il s"agit de la manière dont ils s"intègrent pour résoudre des problèmes d"ingénierie complexes.
Les centres d’usinage traditionnels deviennent exponentiellement plus intelligents. L"intégration de la maintenance prédictive basée sur l"IA, des chargeurs de pièces robotisés automatisés et des capteurs d"usure des outils en temps réel pousse l"efficacité à des sommets sans précédent. Le consensus de l’industrie indique que les méthodes additives continueront de dominer les secteurs hyper-personnalisés et à faible volume. Pensez aux implants médicaux sur mesure et aux supports de drones légers. Pendant ce temps, l’usinage soustractif conserve son emprise de fer sur les composants automobiles grand public et les pièces industrielles lourdes où la densité des matériaux et la mise à l’échelle rapide sont primordiales.
Comprendre les atouts spécifiques permet aux équipes d’ingénierie de déployer la technologie là où elle offre le retour sur investissement le plus élevé. Arrêtez de deviner et examinez les exigences de votre projet.
Vous devez opter pour des méthodes additives lorsque :
Vous devez choisir l’usinage soustractif lorsque :
Les médias axés sur le consommateur vantent fortement la nouveauté des éléments de construction couche par couche. Cela a créé un mythe répandu selon lequel l’usinage traditionnel finirait par devenir obsolète.
C’est fondamentalement faux. D’un point de vue technique de première ligne, ce sont des technologies complémentaires. La physique de la fusion et de la resolidification des matériaux ne peut tout simplement pas reproduire la densité, la résistance à la fatigue et l’intégrité structurelle d’un bloc de métal forgé. L’immense polyvalence des matériaux et la vitesse de production fulgurante d’une fraise en carbure ne peuvent pas être égalées par un laser frittant lentement des microcouches de poudre. L’usinage restera l’épine dorsale de la fabrication mondiale dans un avenir prévisible.
Les deux processus transforment comme par magie les fichiers numériques en objets physiques, mais leur exécution ne pourrait être plus différente. On enlève de la matière pour découvrir une forme précise. L’autre ajoute de la matière pour le construire à partir de rien.
Utilisez des méthodes additives pour des modèles visuels rapides et une conceptualisation précoce. Choisissez l"usinage soustractif lorsque votre projet exige une précision sans compromis, une intégrité supérieure des matériaux et une durabilité fonctionnelle sur le terrain. En comprenant les rôles uniques que chacun joue dans l"usine, vous pouvez protéger votre budget, accélérer votre calendrier et assurer le succès de votre prochain projet d"ingénierie.
Prêt à donner vie à vos conceptions techniques ? Que vous ayez besoin d'un prototypage rapide ou d'une production en volume de haute précision, il est essentiel de choisir le bon partenaire. Découvrez les solutions de fabrication de pointe et les normes strictes de contrôle de qualité chez Yeeshine Technology pour faire avancer votre projet dès aujourd'hui.
Cela dépend entièrement du volume de production et du matériau requis. Pour un seul prototype plastique de base, les méthodes additives sont presque toujours moins chères en raison du manque de temps de préparation. Cependant, si vous avez besoin de pièces fabriquées à partir de métaux industriels ou si vous commandez un lot de dix unités ou plus, l"usinage traditionnel devient rapidement beaucoup plus rentable par unité.
L’usinage soustractif est objectivement beaucoup plus précis. Une fraiseuse industrielle standard peut facilement respecter des tolérances de ±0,01 mm à ±0,05 mm, obtenant ainsi des finitions de surface parfaitement lisses. Les imprimantes standard ont généralement du mal à atteindre des tolérances supérieures à ±0,1 mm et laissent généralement des lignes de couche visibles.
Traditionnellement, non. Les deux processus nécessitent un matériel totalement différent. L’un utilise des broches à couple élevé et des outils de coupe tranchants, tandis que l’autre s’appuie sur des extrudeuses ou des lasers chauffés. Cependant, l’industrie a récemment vu l’introduction de machines hybrides hautement spécialisées. Ces unités à l"échelle industrielle combinent une tête d"extrusion additive avec un outil de fraisage soustractif dans un système fermé.
Il s"agit d"une version de test fonctionnel d"un composant créé en découpant du matériau dans un bloc solide. Parce qu"il est usiné à partir de la matière première exacte qui sera utilisée dans la production finale en série, il possède les propriétés mécaniques exactes requises pour des tests de contrainte thermique, chimique et physique rigoureux.
Bien que les deux puissent traiter les plastiques et les métaux, leurs capacités diffèrent considérablement. Additive se concentre fortement sur le PLA, l"ABS, le nylon et des poudres métalliques spécifiques comme le titane ou l"acier inoxydable pour le frittage. Les méthodes soustractives peuvent traiter presque tous les matériaux solides. Cela va des plastiques souples comme le Delrin aux superalliages incroyablement durs comme l"Inconel et l"acier à outils, sans modifier la chimie de base du matériau.
Les pièces usinées sortent généralement du lit avec une finition lisse et professionnelle. En fonction du parcours d"outil et de l"avance, vous pouvez obtenir une finition miroir sans travail supplémentaire. Les pièces additives se détachent presque universellement de la plaque de construction avec une texture rugueuse et étagée en raison du dépôt couche par couche. Ils nécessitent un ponçage, un sablage aux billes ou un lissage chimique pour ressembler à un produit de consommation fini.


