E-mail: admin@yeeshine-tech.com Tél : +86-13712868936

- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-20 origine:Propulsé


Prenez un boîtier en plastique complexe et examinez-le de près. Passez votre pouce sur le bord. Vous ressentez probablement l’histoire physique de sa fabrication. Que vous soyez un ingénieur en mécanique effectuant de l"ingénierie inverse sur un appareil concurrent, un spécialiste du contrôle qualité inspectant un lot entrant ou un responsable des achats planifiant votre prochain projet, identifier la méthode de production exacte est une compétence professionnelle cruciale.
Ce processus thermique et mécanique constitue la méthode de fabrication dominante pour la production en masse de tout, des simples bouchons de bouteilles aux tableaux de bord automobiles complexes et aux dispositifs médicaux qui sauvent des vies. La mécanique physique de l’outillage laisse toujours des empreintes digitales distinctes. En sachant exactement quoi rechercher, vous pouvez déduire objectivement l’origine d’un produit et évaluer son intégrité structurelle.
Pour diagnostiquer avec précision la façon dont un produit a été fabriqué, vous devez comprendre la physique des machines. La procédure commence avec des granulés thermoplastiques bruts introduits dans un baril chauffé. Une vis alternative fait fondre le polymère grâce à une immense force de cisaillement et à la chaleur jusqu"à ce qu"il atteigne une viscosité fluide spécifique.
Une fois fondu, le plastique est injecté sous pression extrême. On parle de forces dépassant souvent 15 000 PSI. Le matériau pénètre dans une cavité métallique usinée avec précision. Cet outillage métallique dicte strictement la forme finale. Le plastique liquide est introduit dans un moule fendu en acier ou en aluminium et expulsé mécaniquement après refroidissement. Par conséquent, l’interaction physique entre le polymère et le métal laisse des traits permanents sur la surface.
Comprendre ces interactions physiques est la clé pour identifier les pièces moulées par injection . La mécanique des outils ne peut pas être entièrement cachée. Chaque composant porte la preuve physique de sa création.
Lors de l’inspection d’un composant en plastique, les professionnels de l’industrie recherchent des artefacts spécifiques laissés par les machines. Prenez votre pièce, placez-la sous une lampe d"inspection brillante et recherchez ces principaux indicateurs visuels.
C’est l’endroit exact où le plastique fondu sous pression est entré dans la cavité. Le plastique doit s'écouler du système de guidage de la machine vers la pièce elle-même. Une connexion physique existe pendant le cycle de moulage. Une fois le plastique solidifié, cette connexion est coupée, laissant une marque distincte..
Selon la conception spécifique de l"outillage, cette marque peut apparaître sous la forme d"une petite fossette, d"une petite bosse surélevée ou d"une zone circulaire légèrement rugueuse. Les fabricants conçoivent généralement des moules pour placer ce point d’injection dans des zones non cosmétiques. Vous le retrouverez souvent au fond d’un caisson ou sur la face interne d’un élément de structure. Dans l"électronique grand public haut de gamme, cette zone peut être découpée par CNC. Cependant, une subtile différence de texture reste généralement visible si vous inclinez la pièce à contre-jour.
Les moules sont construits en au moins deux moitiés, communément appelées cavité côté A et noyau côté B. Par conséquent, une frontière physique existe toujours à l’endroit où ces deux plaques métalliques se rencontrent. Lorsque la machine se ferme sous un tonnage élevé, un espace microscopique subsiste.
Lors de l'injection, le plastique en expansion remplit la cavité et se presse contre cette limite. Cela crée une couture légère et continue le long du périmètre ou de la section transversale la plus large de la pièce. Passez votre vignette verticalement sur le bord du boîtier d'un outil électrique. Vous sentirez probablement une crête microscopique attraper votre ongle. La présence de cette ligne de joint est un indicateur définitif d'un processus de fabrication en moule divisé.
Une fois la résine fondue refroidie et solidifiée, le moule en acier s"ouvre. Le plastique rétrécit naturellement en refroidissant. Ce retrait l"amène à serrer fermement la moitié centrale de l"outillage. Pour retirer la pièce sans la déformer ni la casser, la machine utilise une série de tiges métalliques pour pousser physiquement le plastique du métal.
Ces éjecteurs laissent derrière eux des preuves visuelles distinctes. Vous verrez de légères dépressions circulaires peu profondes sur la surface du plastique. Leur diamètre varie généralement de 2 mm à 10 mm. Les ingénieurs placent stratégiquement ces broches sur les côtés internes non cosmétiques du produit. Ils sont souvent situés à proximité de nervures structurelles ou de coins profonds où le plastique nécessite le plus de force mécanique pour être déloger.
En ingénierie plastique, les parois verticales sont rarement parfaitement perpendiculaires à la base. Si une pièce présentait des angles exacts de 90 degrés, la friction intense générée lors de l’éjection provoquerait de graves grattages. Cela pourrait même conduire à une défaillance structurelle.
Pour éviter ce frottement catastrophique, les concepteurs intègrent des angles de dépouille. Il s"agit d"une légère conicité appliquée aux parois verticales de la pièce. Allant généralement de 1 à 3 degrés, cette conicité permet à la pièce de se démouler en douceur du moule au moment exact où commence l"éjection. Mesurez les parois internes d"un boîtier en plastique avec un pied à coulisse numérique. Si vous remarquez une légère conicité intentionnelle vers l’ouverture, il est fort probable que l’article ait été fabriqué à l’aide de cette méthode à haute pression.
Les sections épaisses de plastique refroidissent beaucoup plus lentement que les sections minces. Cette variation de température entraîne un retrait inégal, des vides internes et des déformations de surface. Par conséquent, ce style de fabrication repose fortement sur le maintien d’une épaisseur de paroi uniforme tout au long de la conception.
Pour ajouter de la rigidité structurelle sans épaissir les murs extérieurs, les concepteurs utilisent des caractéristiques internes spécifiques. Recherchez les nervures, qui sont de fines parois verticales qui assurent la rigidité en flexion. Recherchez également les bossages, qui sont des saillies cylindriques conçues pour recevoir des vis ou des attaches métalliques. La présence d"une structure interne évidée soutenue par un réseau complexe de nervures et de bossages est une marque exclusive de conception avancée de moules.
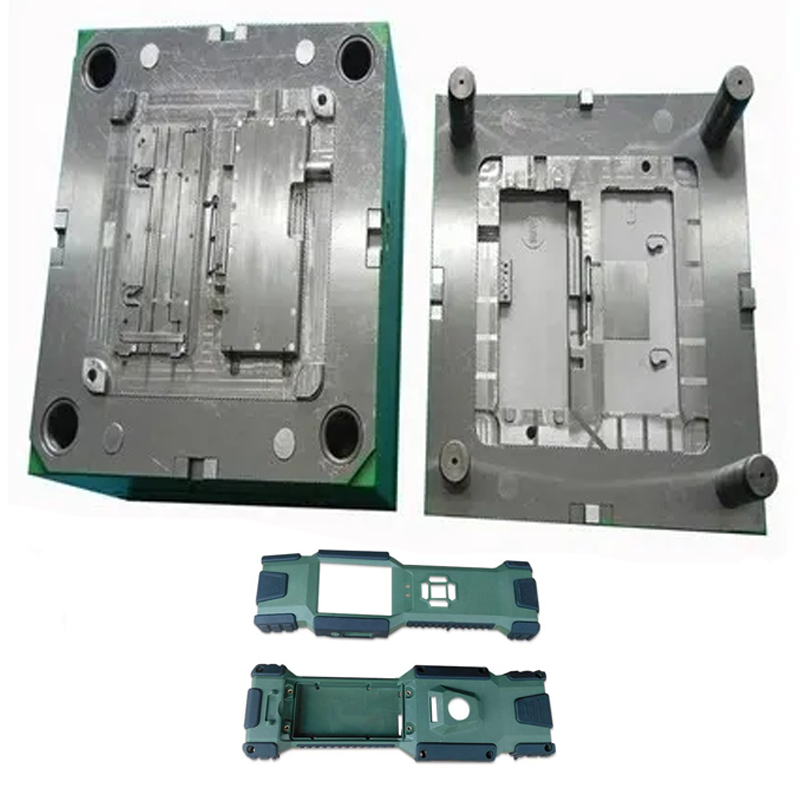
Le développement de produits modernes nécessite souvent des composants dotés de multiples propriétés matérielles. Un exemple courant est un corps structurel rigide en polycarbonate combiné à une poignée caoutchoutée en TPU souple et ergonomique. Les produits moins chers peuvent avoir ces pièces collées ensemble après la production. Les installations avancées utilisent cependant des processus multi-shots.
Le moulage en deux temps, communément appelé moulage 2K , est un processus très sophistiqué. Deux polymères ou couleurs différentes sont injectés dans un seul moule au cours d'un cycle machine continu. Le premier matériau est injecté, le moule tourne et le deuxième matériau est injecté directement sur ou à côté du premier.
Pour identifier cette technique avancée, examinez attentivement la frontière entre les deux matériaux. Dans un processus multi-injections, l"énergie thermique de la deuxième injection crée une liaison chimique moléculaire permanente avec le premier substrat. La transition se fera entièrement en douceur. Il ne présentera aucun espace, aucun résidu d’adhésif ou aucun encliquetage mécanique. Contrairement aux pièces collées ensemble, les matériaux assemblés par cette méthode thermique ne peuvent pas être décollés sans déchirer physiquement l"élastomère.
Pour diagnostiquer avec précision une méthode de production, vous devez exclure d’autres techniques courantes de fabrication du plastique. Comparer leurs résultats visuels uniques est l’approche la plus efficace.
| Processus de fabrication | Application principale | Indicateurs visuels clés |
|---|---|---|
| Moulage par injection | Pièces solides, complexes et à gros volume. | Finition lisse, nervures internes complexes, joints de moule et dépressions circulaires pour broches d"éjection. |
| Moulage par soufflage | Objets creux, comme des bouteilles et des cruches. | Une cicatrice distincte et rugueuse par pincement à la base. Manque de structures internes complexes comme les bossages de vis. |
| Impression 3D, y compris FDM et SLA | Prototypes, pièces complexes à faible volume. | Lignes de couche visibles ou marques de retrait de la structure de support. Les pièces semblent souvent plus légères ou moins denses. |
| Usinage CNC | Pièces solides de haute précision et à faible volume. | Marques d"outils microscopiques ou motifs de tourbillon provenant de la fraise. Ne peut pas facilement produire des coins carrés internes pointus. |
L"identification du processus de fabrication n"est que la première étape. Pour les professionnels des achats et les inspecteurs du contrôle qualité, l’analyse des caractéristiques visuelles d’une pièce fournit un aperçu approfondi de la compétence du fabricant. Il s’agit d’un processus thermodynamique hautement contrôlé et piloté par la pression. Tout écart de température, de conception d’outillage ou d’étalonnage de machine se manifeste inévitablement par des défauts physiques spécifiques.
Flash et saignement : Il s’agit d’une fine couche indésirable de plastique en excès qui s’échappe de la cavité. Il apparaît généralement le long du joint du moule ou autour des trous des broches d'éjection. Dans un processus parfaitement optimisé, les deux moitiés de l'outil sont maintenues ensemble par une immense pression de serrage. Si un flash est présent, cela indique objectivement que l'outil est usé, que la machine n'a pas une force de serrage suffisante ou que la viscosité de la résine a été mal calibrée.
Marques et vides d'évier : apparaissant sous la forme de cratères peu profonds ou de dépressions localisées à la surface, ces marques se produisent le plus souvent sur des sections internes épaisses, comme derrière une lourde nervure structurelle. Ils se produisent lorsque le noyau interne du plastique refroidit et rétrécit plus lentement que la peau externe, tirant la surface vers l'intérieur. Ce défaut indique directement une mauvaise gestion thermique ou un non-respect des directives d’épaisseur de paroi uniforme pendant la phase de conception.
Shots courts : Un shot court se produit lorsque la résine fondue gèle avant de pouvoir remplir complètement la cavité du moule. Il en résulte une pièce incomplète avec des fonctionnalités manquantes ou des bords irréguliers. Cela indique une restriction sévère du débit. Les coupables courants incluent un point d’injection sous-dimensionné, une pression d’injection inadéquate ou de l’air emprisonné à l’intérieur de l’outil.
Des analyses récentes du secteur révèlent une évolution mondiale massive vers une fabrication automatisée et de haute précision pour atténuer les risques liés à la chaîne d"approvisionnement. À mesure que les exigences en matière de durabilité se resserrent, l’industrie adopte rapidement des systèmes de recyclage en boucle fermée et des résines biosourcées. De plus, l"intégration de capteurs intelligents à l"intérieur des cavités du moule permet désormais de surveiller en temps réel la température de fusion et la pression dans la cavité, réduisant ainsi considérablement les taux de rebut.
Malgré l’essor de l’analyse des flux de moules basée sur l’IA et de la robotique avancée, la physique fondamentale de la rencontre entre le polymère liquide et l’acier froid reste inchangée. Une fois que vous savez comment identifier ce processus, vous comprendrez parfaitement pourquoi il domine les secteurs des biens de consommation, de l’automobile et des dispositifs médicaux.
Le principal obstacle à l’entrée est le coût de l’outillage. L’usinage d’un moule en acier trempé nécessite un investissement initial important. Cependant, une fois l’outil validé, les avantages opérationnels à grande échelle sont sans précédent. Les temps de cycle ne prennent souvent que quelques secondes. Une seule cellule automatisée peut produire des milliers de pièces par équipe. Lors de la production de centaines de milliers d’unités, le coût initial de l’outillage s’amortit rapidement, ramenant le coût par pièce à une fraction de centime.
Reconnaître les signatures visuelles d’une pièce moulée se transforme finalement en une décision commerciale cruciale. La sélection du bon fournisseur de composants en plastique moulés nécessite de regarder bien au-delà de la capacité de base de la presse.
Tout d’abord, évaluez leur support technique de pré-production. Un fabricant de qualité supérieure ne se contente pas d’accepter un fichier CAO et de commencer aveuglément à couper l’acier. Ils s’engagent dans un examen rigoureux de la conception pour la fabricabilité. À l’aide d’un logiciel de simulation avancé, leurs ingénieurs prédiront comment la résine s’écoulera. Ils suggéreront des modifications pour optimiser les angles de dépouille, masquer les points d"injection sur les surfaces non cosmétiques et éviter les traces d"évier.
Ensuite, évaluez leurs normes d’outillage. Demandez-leur s"ils construisent selon les normes SPI Classe 101 pour la production en grand volume, garantissant que les outils peuvent résister à plus d"un million de cycles. Vérifier leur infrastructure technologique. À mesure que la conception des produits devient plus complexe, le moulage standard en une seule fois s"avère souvent insuffisant. Déterminez si l"installation possède des capacités avancées telles que le moulage par insert, le surmoulage de TPU sur des substrats PC ou le traitement multi-shot capable de maintenir des tolérances jusqu"à ± 0,02 mm.
Enfin, vérifiez leurs systèmes de gestion de la qualité. Des preuves objectives de fiabilité se trouvent dans leurs certifications. ISO 9001 est la norme de base pour la qualité industrielle générale. Si vous développez des composants spécialisés, recherchez des références spécifiques à l"industrie, telles que IATF 16949 pour l"automobile ou ISO 13485 pour les dispositifs médicaux.
Identifier comment un article en plastique a été fabriqué revient à savoir où chercher. En vérifiant les caractéristiques physiques subtiles mais permanentes, vous pouvez déterminer en toute confiance la méthode de production utilisée.
Comprendre ces empreintes digitales de fabrication uniques vous permet d’évaluer la qualité des produits avec précision. Il vous permet de procéder à une rétro-ingénierie des conceptions concurrentes et de prendre des décisions très éclairées pour votre chaîne d"approvisionnement. Lorsque vous connaissez les mécanismes derrière le plastique, vous détenez la clé d’un meilleur développement de produits.
Si vous êtes prêt à faire passer votre prochain projet du prototype à la production en grande série, un partenariat avec un fabricant expérimenté est essentiel. Explorez les solutions d"ingénierie avancées et les capacités d"outillage de précision de Yeeshine pour garantir que votre prochain lot de composants répond aux normes mondiales les plus élevées.
Une couture de moule est une ligne normale, inévitable et microscopique à la surface d’une pièce. Il marque l"emplacement exact où les deux moitiés de l"outillage en acier se rencontrent lorsqu"elles sont fermées. Flash est cependant un défaut de fabrication. Cela se produit lorsqu"un excès de plastique fondu s"échappe des limites de la cavité et s"écoule le long de cette couture, créant une ailette de matériau pointue et indésirable. Bien qu"une couture pâle soit standard, un flash indique une panne dans le contrôle du processus, telle qu"une pression de serrage inadéquate ou un outillage dégradé.
Ils ne peuvent pas être totalement évités lors du processus d’injection, car le plastique fondu doit pénétrer physiquement dans la cavité par un canal spécifique. Cependant, des ingénieurs expérimentés placent stratégiquement ce point d"entrée à l"intérieur ou au bas de la pièce, le rendant invisible pour l"utilisateur final. Si une surface parfaitement lisse est absolument requise au site d"injection, la marque peut être découpée manuellement, poncée ou usinée CNC pendant la post-production, bien que cela augmente les coûts globaux de main-d"œuvre.
La différence visuelle la plus définitive réside dans la finition de surface et l’uniformité structurelle. Les pièces imprimées en 3D sont créées par fabrication additive, en déposant du matériau couche par couche. Cela laisse des stries visibles et texturées sur la surface, et les pièces semblent souvent plus légères en raison des remplissages en treillis interne. En revanche, les composants moulés sont formés sous une pression immense dans une cavité métallique polie. Ils présentent une finition de surface lisse et très uniforme, présentent des structures de parois solides et portent des signatures mécaniques distinctes telles que des dépressions d"éjecteur, totalement absentes des objets imprimés en 3D.
En général, non. Le principal obstacle réside dans les dépenses en capital nécessaires pour concevoir, usiner CNC et polir l’outillage personnalisé en acier ou en aluminium, qui peuvent coûter des dizaines de milliers de dollars. Pour le prototypage de petits volumes, généralement inférieurs à mille unités, des processus tels que l"impression 3D ou le moulage d"uréthane sont beaucoup plus rentables. Cependant, une fois que les volumes de production atteignent des dizaines de milliers, le coût initial de l"outillage est amorti sur le grand nombre d"unités, ce qui en fait la méthode la plus rentable disponible.
L"épaisseur de la paroi dicte la vitesse de refroidissement du polymère fondu à l"intérieur de l"outil. Si une pièce présente des épaisseurs de paroi inégales, les sections les plus épaisses refroidiront et rétréciront beaucoup plus lentement que les sections les plus fines. Ce refroidissement différentiel crée des contraintes mécaniques internes, entraînant de graves déformations, des marques d"affaissement ou des vides structurels. Le maintien d’une épaisseur de paroi uniforme est la règle de conception la plus critique pour garantir la stabilité dimensionnelle et la perfection esthétique.
Les ingénieurs peuvent choisir parmi des milliers de thermoplastiques hautement spécialisés en fonction de l"application. Les résines courantes comprennent le polypropylène et l"ABS, largement utilisés pour les biens de consommation et les boîtiers électroniques en raison de leur résistance aux chocs. Pour les applications d"ingénierie exigeantes, des matériaux tels que le polycarbonate, le nylon mélangé à des fibres de verre et le TPU sont utilisés pour offrir une résistance extrême à la traction, une résistance thermique et des capacités de surmoulage flexibles.


