E-mail: admin@yeeshine-tech.com Tél : +86-13712868936

- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-20 origine:Propulsé


Les produits en plastique du quotidien reposent sur un bloc de métal magistralement conçu pour exister. Des seringues médicales vitales aux composants ménagers durables, ces articles commencent leur cycle de vie dans une cavité hautement conçue. Le moulage par injection de plastique reste la référence en matière de production en série de pièces reproductibles de haute qualité. Cependant, le succès de l’ensemble de ce processus de fabrication dépend entièrement de la précision et de la durabilité de l’outil lui-même.
La création de ces outils nécessite un capital initial massif. Un bloc mal construit entraîne inévitablement de graves défauts de produit, des retards de production prolongés et un gaspillage de ressources financières. Par conséquent, comprendre les étapes complexes de fabrication est essentiel pour les concepteurs de produits et les responsables des achats. Ce guide vous guide à travers le processus exact de création d"outils. Nous couvrons tout, depuis les phases initiales d"ingénierie numérique jusqu"aux techniques d"usinage avancées, jusqu"à la validation finale.
L’industrie de l’outillage connaît actuellement un changement massif motivé par l’automatisation et la métallurgie avancée. Le frittage laser direct des métaux a révolutionné la gestion thermique dans les ateliers. Les ingénieurs ne sont plus limités aux canaux d’eau forés en ligne droite. Au lieu de cela, les lignes de refroidissement conformes s’enroulent de manière transparente autour des géométries complexes des pièces. Ce saut technologique réduit considérablement les temps de cycle et améliore la stabilité dimensionnelle.
Par ailleurs, l’intelligence artificielle est désormais fortement intégrée aux logiciels de simulation de flux. En prédisant les contraintes de cisaillement et les points de défaillance potentiels dans l"environnement numérique, les fabricants d"outils peuvent optimiser l"emplacement des points d"accès avec une précision sans précédent. Ces avancées rendent la phase d’ingénierie initiale plus critique et efficace que jamais.
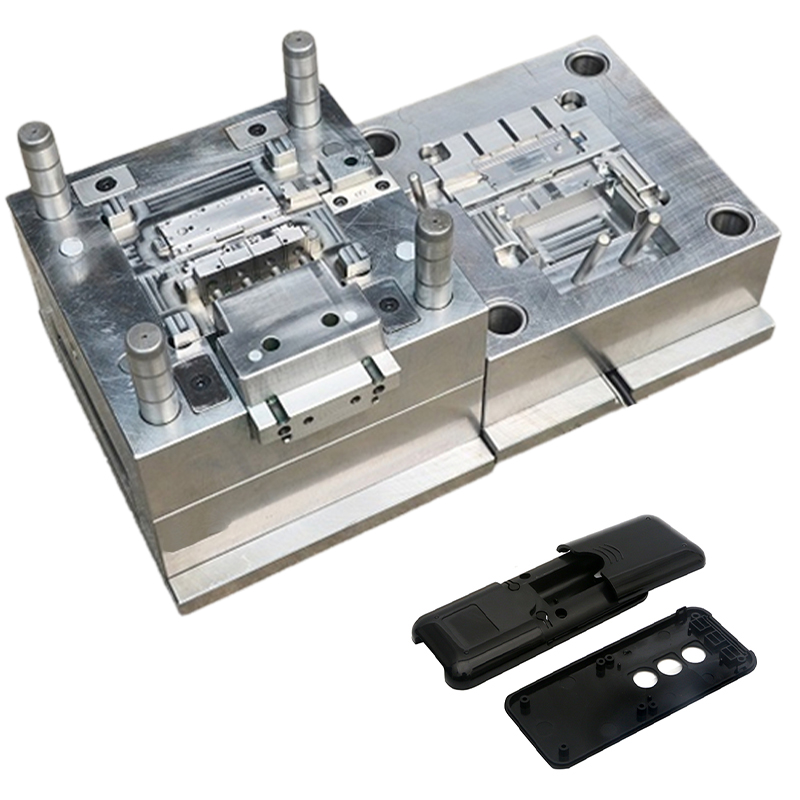
Avant de plonger dans les étapes d’usinage, il est essentiel de comprendre l’architecture fondamentale des outils. Un moule n’est pas qu’un simple bloc creux. Il s’agit plutôt d’un système mécanique très complexe conçu pour résister à des pressions internes extrêmes et à des fluctuations rapides de température.
Un assemblage se compose de deux moitiés principales. Le côté A, souvent appelé cavité, reste fixe et est fixé au côté injection de la machine de moulage. En revanche, la face B, appelée noyau, est fixée au plateau mobile. Lorsque la machine se ferme, ces deux moitiés se ferment avec une immense force de serrage. Cela crée l"espace négatif précis qui forme la forme physique de la pièce en plastique finale. Généralement, la cavité détermine la surface cosmétique extérieure, tandis que le noyau forme la structure interne cachée.
Le plastique fondu ne se téléporte pas simplement dans la cavité. Il transite par un réseau de livraison hautement sophistiqué. Le plastique pénètre par la douille d"injection, se déplace le long des glissières et passe par une porte restrictive avant de remplir la pièce. En fonction des exigences du projet, les ingénieurs utilisent soit des canaux froids standards, soit des systèmes avancés de canaux chauds pour optimiser le flux de matériaux et réduire les déchets.
Au cours du processus de moulage, la transition du plastique d’un liquide fondu à un état solide représente la majorité du temps de cycle. Pour accélérer cette phase, les canaux de refroidissement internes sont minutieusement cartographiés. De l"eau ou un liquide de refroidissement spécialisé est pompé à travers ces voies complexes pour extraire la chaleur du métal. Une bonne gestion thermique empêche le gauchissement des pièces, réduit les contraintes internes et maximise l"efficacité de la production.
La construction physique est entièrement dictée par l’ingénierie numérique qui la précède. Précipiter la phase de conception conduit invariablement à des pannes d’outillage catastrophiques ou à une qualité de pièces inacceptable dans l’atelier de production.
La première étape de la conception d’un moule à injection consiste à effectuer une analyse complète de la fabricabilité. Les ingénieurs évaluent méticuleusement le modèle CAO 3D pour s’assurer qu’il peut réellement être moulé. Cela implique de vérifier l’épaisseur uniforme des parois pour éviter les traces d’évier. Ils ajoutent également des angles de dépouille appropriés afin que la pièce puisse s'éjecter en douceur. L'identification des contre-dépouilles qui nécessitent des actions mécaniques complexes comme des curseurs ou des élévateurs est une partie cruciale de cette étape.
Après l’examen initial, l’ingénierie moderne s’appuie fortement sur des logiciels de simulation pour prédire le comportement des polymères fondus à l’intérieur de la cavité. L"analyse du flux simule le processus d"injection. Il permet aux concepteurs de visualiser le front d"écoulement du plastique, de prédire les temps de remplissage et d"identifier les problèmes potentiels tels que les pièges à air ou les lignes de soudure. En ajustant l’emplacement des portes et la disposition des lignes de refroidissement dans l’environnement numérique, les ingénieurs éliminent le besoin de retouches physiques coûteuses ultérieurement.
Le matériau choisi pour les inserts de base et de noyau détermine la longévité, les exigences de maintenance et le coût initial. Les ingénieurs sélectionnent des matériaux d'outillage de moule personnalisés spécifiques en fonction du volume de production projeté et de l'abrasivité de la résine plastique utilisée.
Pour les productions en grand volume, l’acier est la norme industrielle incontestée. Cependant, tous les aciers ne sont pas égaux. Le choix dépend entièrement du cycle de vie attendu et du type de plastique injecté, comme l"ABS, le PC, le PP ou le POM.
| Caractéristiques | de qualité du matériau | Durée de vie estimée du moule | Meilleurs scénarios d'application |
|---|---|---|---|
| P20/718H | Acier pré-trempé, excellente usinabilité, bon équilibre entre coût et durabilité. | 300 000 à 500 000 tirs | Biens de consommation de moyen volume, produits ménagers, coffrets. |
| NAK80 | Acier de qualité supérieure pré-durci, capacités de polissage supérieures, très stable. | 500 000 à 800 000 tirs | Pièces transparentes, surfaces cosmétiques brillantes, électronique de précision. |
| S136 / H13 | Acier inoxydable/à outils entièrement trempé. Haute résistance à l’usure et à la corrosion. | Plus de 1 000 000 de clichés | Dispositifs médicaux, composants optiques, résines abrasives chargées de verre. |
| Aluminium 7075 | Métal mou, usinage extrêmement rapide, conductivité thermique supérieure. | Moins de 10 000 tirs | Prototypage rapide, outillage de pont, tests à faible volume. |
Dans des scénarios d"ingénierie spécifiques, certaines zones du noyau ont du mal à se refroidir au même rythme que le reste du bloc. Pour lutter contre ces points chauds thermiques, les concepteurs insèrent des alliages de cuivre-béryllium. Le cuivre évacue la chaleur du plastique beaucoup plus rapidement que l"acier standard, assurant un refroidissement uniforme et empêchant la déformation localisée des pièces.
Une fois la conception finalisée et l’achat des blocs d’acier brut, la fabrication physique commence. Le gros du travail de création d’outils est effectué par des fraiseuses avancées. Ils transforment un bloc de métal massif en une merveille d"ingénierie très détaillée.
L'usinage avancé de moules CNC utilise un logiciel préprogrammé pour dicter le mouvement des outils de coupe rotatifs. Lorsque le machiniste serre l'acier brut sur le banc d'une fraiseuse multi-axes, la machine découpe les formes géométriques précises requises. Ces systèmes automatisés peuvent atteindre des angles complexes et usiner des poches profondes avec une précision absolue, fonctionnant en continu pour respecter des délais serrés.
Le processus de fraisage est divisé en phases opérationnelles distinctes. La phase d"ébauche produit un rugissement agressif dans l"atelier alors que les gros outils de coupe plongent dans le métal. Cela élimine le plus rapidement possible la majeure partie de la matière première. Une fois la forme brute établie, la machine passe automatiquement à des outils plus petits et spécialisés pour la phase de finition. La finition nécessite des passes lentes et ultra précises pour atteindre les dimensions finales, laissant une surface lisse prête pour le banc de polissage.
Dans le monde de la fabrication en grande série, il n’y a absolument aucune place à l’erreur. Si les deux moitiés ne se ferment pas parfaitement, du plastique fondu sous haute pression s"infiltrera dans les interstices microscopiques. Cela crée un défaut inacceptable appelé flash. Par conséquent, les équipements de fraisage avancés sont calibrés pour maintenir des tolérances aussi strictes que 5 microns. Ce niveau de précision extrême garantit le bon fonctionnement des fermetures mécaniques et le coulissement des composants mobiles sans friction.
Bien que le fraisage soit incroyablement efficace, les fraises rotatives physiques présentent des limites géométriques inhérentes. Un outil de filage rond ne peut pas couper un coin interne parfaitement aiguisé. Il ne peut pas non plus usiner facilement des nervures structurelles ultra profondes et étroites. C’est là que les méthodes d’usinage non traditionnelles entrent en jeu.
Au lieu de couper le métal avec une force physique, la fabrication de moules EDM utilise des étincelles électriques contrôlées pour éroder l'acier. Une électrode personnalisée est usinée dans la forme inverse exacte de la caractéristique souhaitée. L'électrode est lentement abaissée vers le bloc d'acier tout en étant immergée dans un bain de fluide diélectrique. À mesure que l’électrode se rapproche microscopiquement, des décharges électriques massives traversent l’espace. Cela vaporise l’acier particule par particule sans jamais la toucher physiquement.
Ce processus est déployé pour les fonctionnalités physiquement impossibles à usiner. Cela inclut des coins internes pointus, des nervures structurelles profondes, des logos d"entreprise complexes et des sections de parois ultra fines. Étant donné que l"érosion électrique n"applique pas de contrainte physique de coupe à l"acier, elle est également idéale pour usiner des éléments très délicats qui pourraient casser une fraise fragile.
Une fois la machinerie lourde devenue silencieuse, les composants en acier usiné nécessitent une finition méticuleuse. Cet assemblage est effectué par des outilleurs expérimentés et hautement qualifiés.
La surface de la cavité dicte directement l’apparence de la pièce plastique finale. Les outilleurs suivent les finitions standard de l’industrie. Une finition haut de gamme nécessite un polissage manuel rigoureux avec des composés abrasifs diamantés pour obtenir une surface miroir impeccable et optiquement claire. A l’inverse, une finition mate laisse une surface plus rugueuse adaptée aux pièces structurelles internes où l’esthétique n’est pas une priorité.
De nombreux produits de consommation nécessitent des textures tactiles spécifiques, comme un grain de cuir sur un tableau de bord automobile ou une poignée sablée sur un appareil électroménager. Ces textures sont appliquées directement sur les murs creux. Ceci est généralement réalisé par photogravure chimique, où une réserve acide est appliquée et l"acide est utilisé pour ronger des motifs spécifiques dans l"acier. De plus, la texturation laser multi-axes devient une alternative très précise pour les motifs géométriques complexes.
Construire un assemblage n’est pas comme assembler des meubles en kit ; cela demande une touche artisanale. Les outilleurs ajustent soigneusement le noyau, la cavité, les poussoirs, les curseurs et les plaques d"éjection. Ils utilisent une technique traditionnelle appelée bleuissement, où une fine couche de colorant bleu est appliquée sur la ligne de séparation. Le bloc est ensuite enfermé dans une presse de repérage. Toutes les zones où le colorant bleu ne se transfère pas uniformément indiquent des points microscopiques élevés dans l"acier. L"outilleur doit meuler et pierrer manuellement ces endroits pour garantir une étanchéité parfaite et sans bavure.
Un bloc nouvellement assemblé n’est jamais expédié directement vers une installation de production de masse. Il doit d’abord subir une phase de tests rigoureux pour valider les travaux d’ingénierie, d’usinage et d’assemblage.
L"essai T1 est le moment critique où l"outil terminé est chargé pour la première fois dans une machine de moulage. Les ingénieurs établissent un processus de moulage scientifique, ajustant soigneusement les vitesses d"injection, les températures du canon et les pressions de maintien. Du plastique fondu est injecté et les toutes premières pièces physiques tombent de la machine.
Ces premières parties sont rarement parfaites dès le départ. Les ingénieurs en contrôle qualité soumettent ces échantillons à des inspections métrologiques rigoureuses à l’aide de machines à mesurer tridimensionnelles. Ils vérifient la précision dimensionnelle par rapport aux données CAO d"origine. De plus, les pièces sont inspectées visuellement sous des lumières vives pour déceler des défauts esthétiques tels que des marques d"évier, de gauchissement ou de traînée.
Sur la base des données d"inspection, le bloc est généralement ramené à l"atelier pour de légères modifications. Ce processus de réglage peut impliquer de polir un angle de dépouille pour corriger une marque de traînée, d"élargir légèrement une porte pour améliorer le flux de matériau ou d"ajuster une conduite de refroidissement pour remédier au gauchissement. L"ensemble est ensuite testé à nouveau. Ce processus itératif se poursuit jusqu"à ce que le résultat réponde à cent pour cent aux exigences dimensionnelles et esthétiques du client.
Le processus de conception, d’usinage et de validation est hautement technique et à forte intensité de capital. La sélection du bon partenaire de fabrication est sans doute la décision la plus importante dans le cycle de vie de développement de vos produits.
Lors de l’évaluation des fabricants, donnez la priorité aux entreprises qui possèdent de solides capacités internes. L"outillage interne garantit une communication transparente et en temps réel entre les concepteurs de pièces, les machinistes et les techniciens de moulage par injection. Cela garantit également que si un entretien ou des réparations sont nécessaires pendant la durée de vie de la production, le travail peut être effectué immédiatement sans expédier un énorme bloc d"acier dans les deux sens à travers le monde.
Un partenaire fiable doit exploiter des broyeurs multiaxes de pointe et des équipements d’érosion de précision. La présence de laboratoires de métrologie avancés est un indicateur fort que le fabricant s’appuie sur des données objectives et concrètes plutôt que sur des conjectures.
Le choix d"un fabricant dédié comme Yeeshine Tech offre une solution rationalisée de bout en bout. En intégrant une analyse experte de la fabricabilité, un usinage de précision de l’acier et une validation scientifique sous un même toit, les risques de production sont considérablement atténués. Que vous développiez des produits ménagers personnalisés ou des composants industriels complexes, cette approche globale garantit que votre investissement génère des temps de cycle optimaux, des taux de défauts minimes et une durée de vie de production très rentable.
Construire un outil de production performant est une entreprise très complexe qui allie parfaitement ingénierie de pointe, technologie de pointe et savoir-faire artisanal. Même si le coût financier initial et l’investissement en temps sont indéniablement importants, un bloc parfaitement exécuté constitue un atout inestimable. Cela se rentabilise plusieurs fois en garantissant l’efficacité de la fabrication, en minimisant le gaspillage de matériaux et en garantissant une qualité de produit inébranlable sur des millions de cycles. Si vous êtes prêt à donner vie à votre produit, explorez dès aujourd"hui les solutions personnalisées de Yeeshine Tech pour demander une analyse complète et obtenir un devis précis pour votre prochain projet.
Le coût varie considérablement en fonction de la complexité mécanique. Les configurations simples en aluminium à cavité unique destinées à une production en faible volume peuvent coûter environ trois mille dollars. À l’inverse, les configurations en acier trempé à plusieurs cavités très complexes, conçues pour des millions de cycles, peuvent facilement dépasser les cent mille dollars. En fin de compte, le prix final dépend entièrement de la complexité de la pièce, de la nuance d"acier choisie et du nombre d"empreintes.
Le délai de livraison typique varie entre quatre et huit semaines. Ce calendrier fluctue en fonction de la complexité de la conception numérique et des processus d"usinage spécifiques requis. Les géométries très complexes qui nécessitent un travail d"érosion important ou des mécanismes de curseur mécaniques complexes prendront naturellement plus de temps à réaliser.
La durée de vie est classée selon les classifications de la Society of the Plastics Industry. Une configuration haut de gamme construite à partir d"acier à outils trempé comme le S136 est conçue pour une production de volumes extrêmement élevés et peut durer de manière fiable pendant plus d"un million de prises de vue. En revanche, un prototype en aluminium ne peut durer que quelques milliers de cycles avant de montrer des signes d"usure visibles.
Oui, mais les modifications ont des limitations physiques strictes. Il est considéré comme sans danger pour le métal d"usiner l"acier, ce qui ajoute effectivement de l"épaisseur de plastique à la pièce finale. Cependant, rajouter du métal pour retirer le plastique d’une pièce est incroyablement difficile, coûteux et nécessite un micro-soudage spécialisé. Cette limitation met en évidence exactement pourquoi l’analyse initiale de la fabricabilité est absolument essentielle.
Le fraisage utilise des fraises rotatives physiques pour enlever le métal rapidement et avec précision, ce qui le rend idéal pour façonner la majeure partie de la géométrie. L"érosion utilise des étincelles électriques contrôlées pour brûler le métal sans aucun contact physique. L"érosion est strictement nécessaire pour créer des détails complexes, des nervures profondes et des coins internes pointus que les fraises physiques ne peuvent tout simplement pas réaliser. Ces deux processus sont absolument essentiels à la fabrication d’outils modernes.
Un système de canaux froids permet au plastique à l"intérieur des canaux de refroidir et d"être éjecté avec la pièce finale, ce qui crée un excès de déchets qui doivent être recyclés. Un système à canaux chauds utilise des collecteurs chauffés en interne pour maintenir le plastique en fusion jusqu"à la porte de la cavité. Bien que les canaux chauds nécessitent un investissement initial plus élevé, ils éliminent le gaspillage des canaux et réduisent considérablement les temps de cycle pour une production en grand volume.
L"entretien de routine est essentiel pour la longévité. La maintenance préventive comprend le nettoyage régulier des lignes de joint pour éliminer les résidus de plastique, la lubrification des composants mobiles tels que les éjecteurs et les curseurs, et le rinçage des canaux de refroidissement pour éviter l"accumulation de minéraux. Après un cycle de production, l"acier doit être recouvert d"un spray antirouille avant d"être stocké dans un environnement climatisé.


